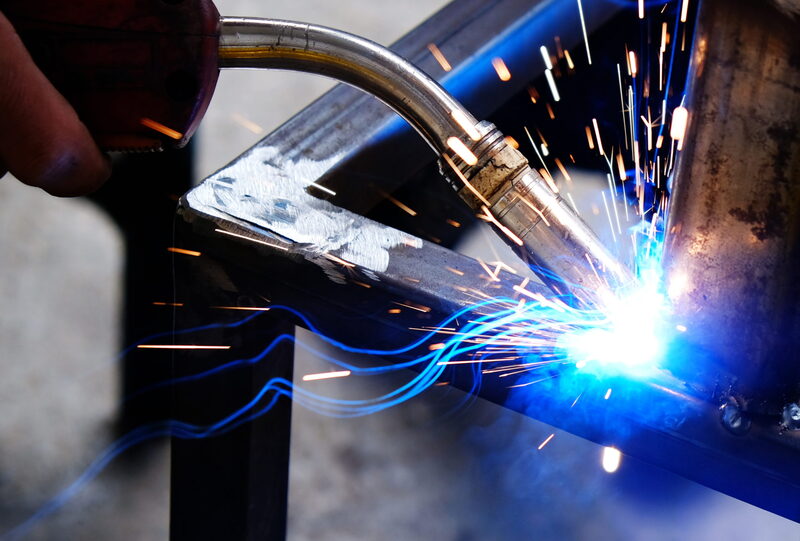

Bép hàn MIG là linh kiện cơ khí tiêu hao được gắn tại phần đầu súng hàn MIG/MAG, quyết định hiệu suất truyền dòng điện và độ ổn định của toàn bộ quá trình tạo hồ quang. Được thiết kế với độ chính xác cao nhằm dẫn hướng dây hàn kim loại liên tục vào tâm vũng nóng chảy, phụ kiện này kết hợp cùng chụp khí bảo vệ giúp giảm thiểu tình trạng bắn tóe xỉ, duy trì độ ngấu đồng đều và ngăn ngừa triệt để các lỗi khuyết tật như rỗ khí hay cháy dính bép.
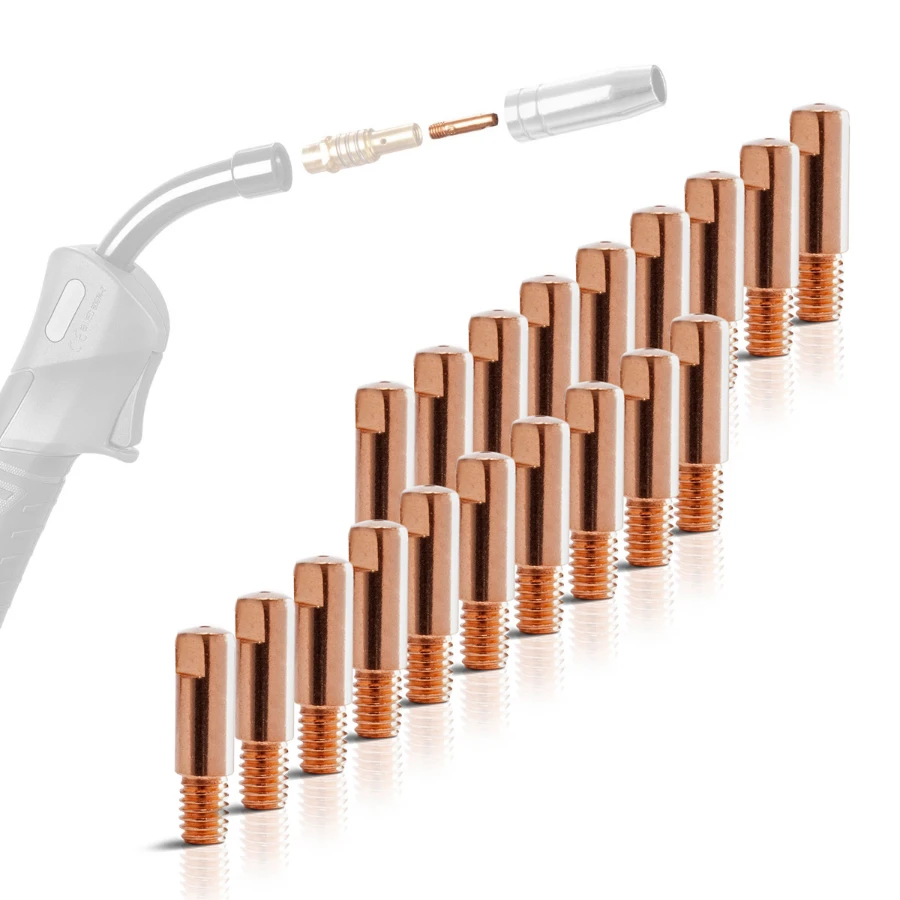
Bài viết này, VNTECH sẽ chia sẻ đầy đủ về Bép hàn MIG: Cấu tạo, phân loại, tiêu chuẩn lựa chọn & các cách xử lý khi gặp sự cố.
Bép hàn MIG là gì?
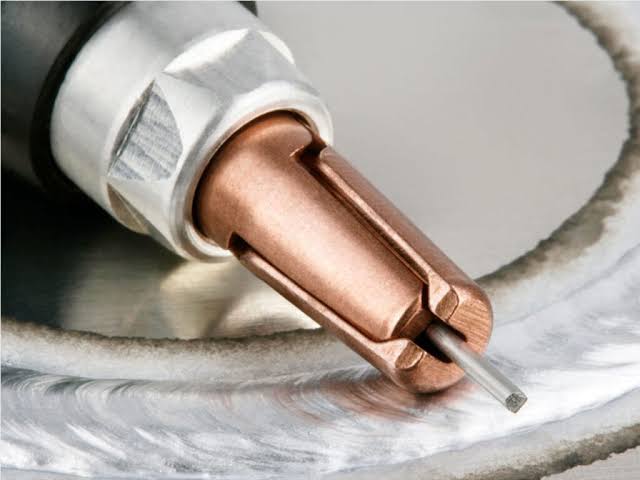
Bép hàn MIG (MIG Contact Tip) là loại bép hàn dẫn điện được lắp đặt ở đầu súng hàn MIG/MAG, có dạng ống kim loại hình trụ tiện ren và được khoan một lỗ thông tâm chính xác. Bép hàn MIG truyền trực tiếp dòng điện từ nguồn hàn vào dây kim loại khi dây chuyển động liên tục qua lòng bép, đồng thời định hướng đường đi của dây vào đúng tâm vũng nóng chảy và phối hợp cùng chụp khí ngoài để duy trì hồ quang điện ổn định, tập trung và hạn chế xỉ hàn bắn tóe.
So sánh bép hàn MIG với các loại bép hàn khác
Dưới đây là bảng so sánh bép hàn MIG và các dòng bép hàn phổ biến khác trong ngành gia công cơ khí:
| Tiêu Chí | Bép Hàn MIG | Bép Hàn Laser | Bép Hàn TIG | Bép Hàn Hơi |
| Công nghệ | – Hàn hồ quang kim loại trong môi trường khí bảo vệ (GMAW). | – Hàn chùm tia laser hội tụ năng lượng cao. | – Hàn hồ quang điện cực không nóng chảy Vonfram (GTAW). | – Hàn nhiệt khí cháy (Oxy – Axetylen / Oxy – LPG). |
| Chức năng | – Tiếp điện trực tiếp cho dây hàn trượt qua. – Định hướng dây và phối hợp cùng chụp khí dẫn luồng khí che chắn. | – Định vị khoảng cách tiêu cự. – Dẫn hướng chùm tia laser. – Dẫn khí (N2, Ar) bảo vệ thấu kính và vũng hàn. | – Chịu nhiệt độ hồ quang cao quanh kim hàn. – Nắn dòng khí Argon chảy tầng bao phủ mối hàn. | – Hòa trộn và phun hỗn hợp khí cháy tạo ngọn lửa nhiệt độ cao (>3000 độ C) làm nóng chảy que hàn bù. |
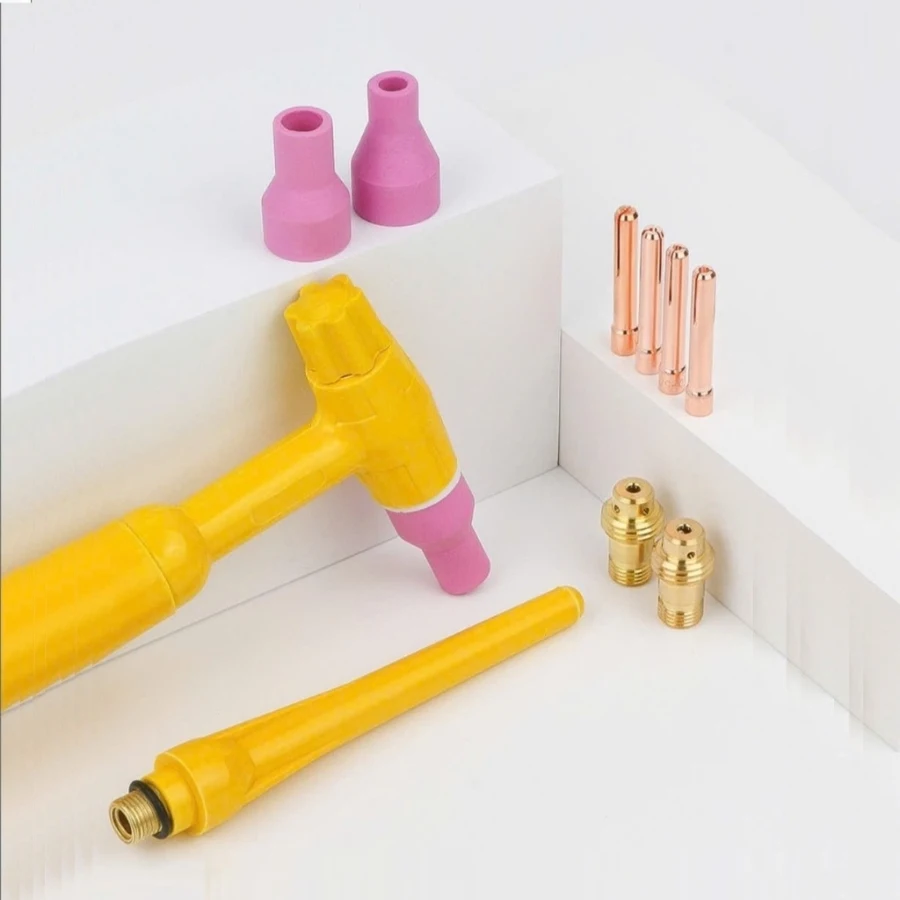
| Vật liệu | • Đồng đỏ nguyên chất (E-Cu) • Đồng hợp kim Crom – Zirconi (CuCrZr) • Đồng Tellurium (C14500) | • Đồng Tellurium (C14500) nguyên khối. • Được gia công CNC chính xác cao | • Gốm sứ Alumina chịu nhiệt độ cao (>1500 độ C) • Lưới lọc Gas Lens (đồng/inox) | • Đồng thau • Đồng đỏ chịu nhiệt |
| Cơ chế dẫn điện | Có | Không | Không | Không |
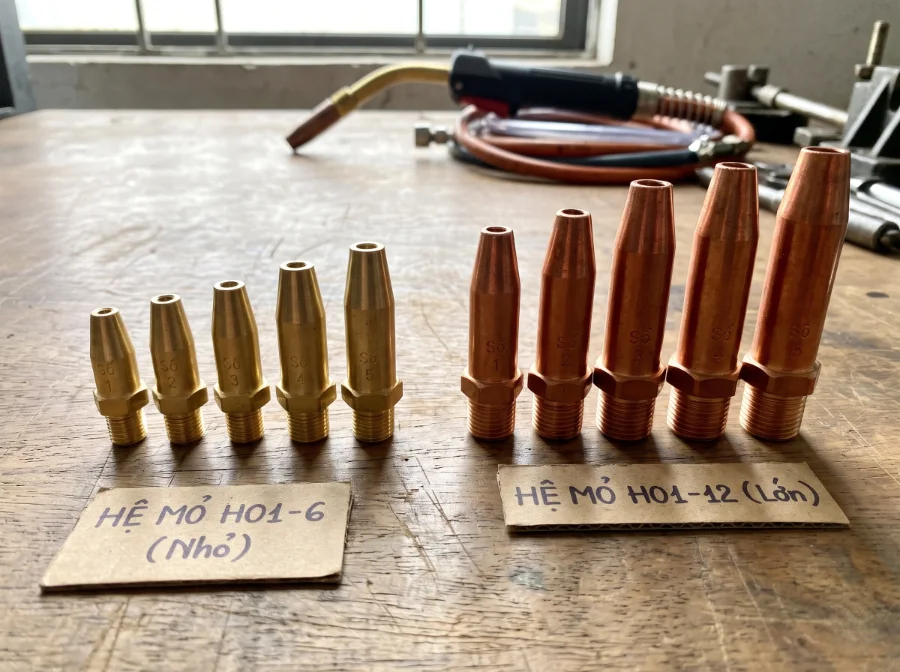
| Dạng hình học / Chủng loại | • Bép tiếp điện: Trụ khoan lỗ tâm (Phi 0.8 – 1.6mm) • Chụp khí: Dạng côn, dạng trụ, dạng vát nhọn | • Bép góc trong (chữ V) • Bép góc ngoài (rãnh khuyết) • Bép mặt phẳng • Bép tích hợp cữ luồn dây bù | • Chụp sứ số: #4, #5, #6, #7, #8, #10,… • Chụp sứ dạng thẳng hoặc dạng phễu Gas Lens | • Chia theo số hiệu công suất bép: Số 1, 2, 3, 4, 5 (theo độ dày phôi) |
| Đặc điểm hao mòn & Thay thế | • Lỗ bép bị mòn dão do ma sát dây • Cháy dính dây • Xỉ hàn bám dày gây nghẹt khí | • Trầy xước/móp méo cản trở tia laser • Bám muội khói, xỉ bắn tóe làm biến dạng luồng khí | • Nứt, mẻ sứ do sốc nhiệt hoặc va quệt cơ học • Xỉ kim loại bám bên trong thành sứ | • Tắc lỗ phun khí do đóng cặn cacbon/muội hàn • Biến dạng đầu bép do nhiệt ngọn lửa |
| Khí bảo vệ | • Khí CO2, hỗn hợp Argon + CO2 (80/20), hoặc Argon tinh khiết. | • Khí N2 (cho mối hàn trắng sáng). • Hoặc Argon tinh khiết. | • 100% Khí trơ Argon hoặc hỗn hợp Argon + Heli. | • Khí Oxy kết hợp Axetylen hoặc Oxy kết hợp Gas (LPG). |
Tóm tắt sự khác biệt:
- Cơ chế hoạt động:
- Bép hàn MIG là loại tiếp điện trực tiếp và dẫn dây bù kim loại chạy qua lòng bép.
- Bép hàn TIG là chụp sứ cách điện.
- Bép hàn Laser chỉ dẫn hướng quang/khí.
- Bép hàn hơi thuần túy hòa trộn và định hướng dòng khí.
- Đặc tính hao mòn:
- Bép MIG chịu tác động kép từ nhiệt hồ quang và ma sát cơ học liên tục từ dây hàn.
- Khiến tần suất mài mòn và thay thế cao hơn hẳn các loại bép khác.
- Yêu cầu vật liệu:
- Đòi hỏi hợp kim đồng chuyên dụng vừa dẫn điện, dẫn nhiệt cực tốt vừa có độ cứng cao chống mài mòn.
- Khác biệt hoàn toàn với sứ chịu nhiệt của TIG hay đồng thau thông thường của bép hàn hơi.
Cấu tạo của bép hàn MIG
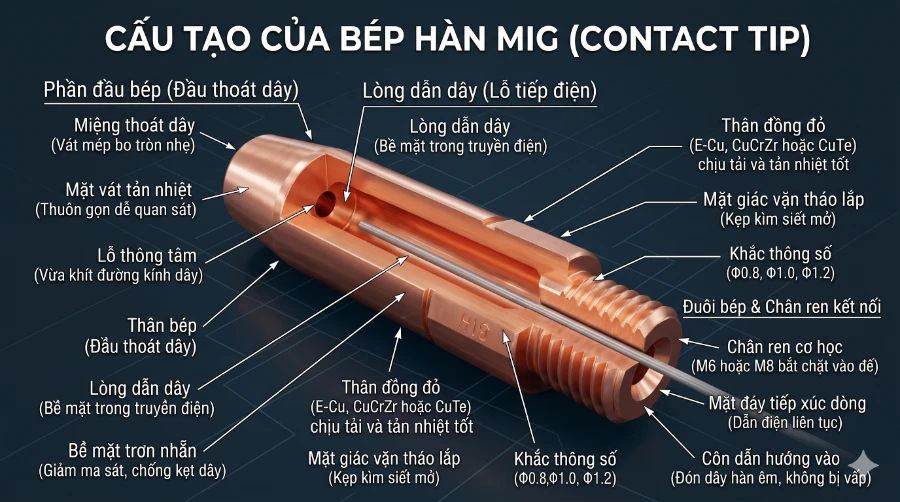
Cấu tạo của bép hàn MIG được thiết kế đồng trục với các bộ phận chức năng cụ thể như sau:
- Phần đầu bép (Đầu thoát dây):
- Miệng thoát dây: Được vát mép hoặc bo tròn nhẹ để dây hàn thoát ra êm, giảm cọ xát.
- Mặt vát tản nhiệt: Đầu bép thường thuôn gọn giúp thợ hàn dễ quan sát vũng nóng chảy.
- Lỗ thông tâm: Đường kính miệng lỗ giữ độ khít chuẩn với đường kính dây hàn.
- Lòng dẫn dây (Lỗ tiếp điện):
- Bề mặt trong của lỗ khoan dọc theo chiều dài bép.
- Truyền trực tiếp dòng điện hàn cường độ cao vào dây kim loại khi dây trượt qua.
- Bề mặt gia công trơn nhẵn (Ra ~0.8µm).
- Giúp giảm ma sát trượt, chống bám dính muội kim loại và ngăn ngừa tình trạng kẹt dây.
- Thân bép:
- Phần trụ truyền nhiệt & dẫn dòng:
- Khối kim loại bằng đồng đỏ (E-Cu, CuCrZr hoặc CuTe).
- Tiết diện dày để chịu tải dòng điện cao và tản nhiệt nhanh.
- Mặt giác vặn tháo lắp:
- Thường được tiện phẳng hai bên mép (hoặc tạo thân lục giác).
- Giúp kìm chuyên dụng kẹp chặt khi siết hoặc tháo mở thay thế.
- Khắc thông số kỹ thuật:
- Vị trí dập nổi/khắc laser quy cách đường kính dây hàn.
- Ví dụ: Phi 0.8, Phi 1.0, Phi 1.2) để tránh nhầm lẫn khi thao tác.
- Đuôi bép & Chân ren kết nối:
- Chân ren cơ học chuẩn xác để bắt chặt vào đế giữ bép.
- Mặt đáy tiếp xúc dòng giúp dòng điện truyền liên tục, chống sinh nhiệt cục bộ.
- Côn dẫn hướng vào hình phễu ở đáy giúp đón đầu dây hàn mà không bị vấp hay cong gập đầu dây.
Lưu ý: Trong thực tế, bép hàn MIG thường làm việc cùng chụp khí ngoài – Gas Nozzle để dẫn luồng khí che chắn CO2/Ar và đế bép/tán chia khí giúp phân phối đều luồng khí bao bọc thân bép).
Phân loại bép hàn MIG
Để chọn đúng bép hàn MIG cho dây chuyền sản xuất, cần phân loại theo 3 tiêu chí kỹ thuật:
Phân loại theo đường kính dây hàn
Lỗ thoát dây của bép hàn được chế tạo lớn hơn đường kính dây hàn khoảng 0.05 – 0.1mm:
- Bép hàn MIG 0.8 mm:
- Đường kính lỗ thực tế khoảng 0.85 – 0.90mm.
- Phù hợp cho máy hàn mini, xưởng sắt hộp mỏng, khung bàn ghế, vỏ tủ điện (< 1.5mm).
- Bép hàn MIG 1.0 mm:
- Đường kính lỗ thực tế khoảng 1.05 – 1.10mm.
- Kích thước thông dụng nhất, đáp ứng các kết cấu cơ khí tầm trung (1.5 – 4.0mm).
- Bép hàn MIG 1.2 mm:
- Đường kính lỗ thực tế khoảng 1.25 – 1.30mm.
- Chuẩn công nghiệp cho hàn dầm thép kết cấu, bồn bể áp lực, đóng tàu nhẹ, phôi dày (4.0 – 10.0mm).
- Bép hàn MIG 1.6 mm:
- Đường kính lỗ thực tế khoảng 1.65 – 1.75mm.
- Chuyên dụng cho gia công hạng nặng, thép tấm siêu dày (> 10mm), làm việc với dải dòng hàn lớn (> 300 A).
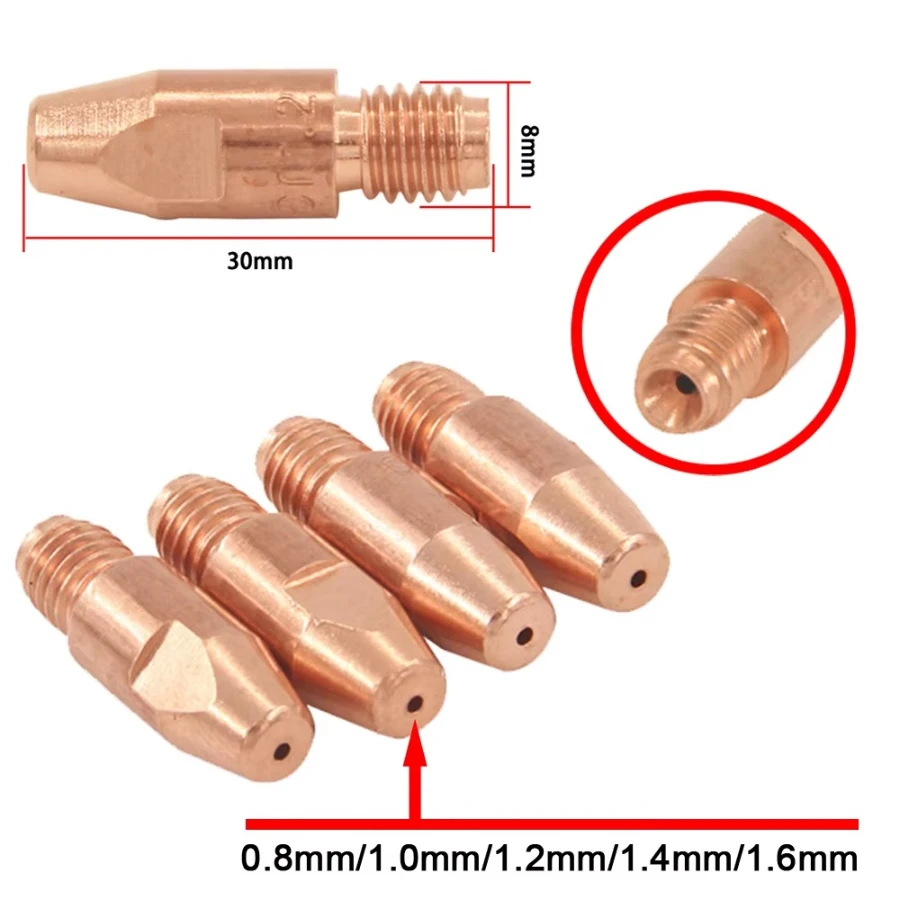
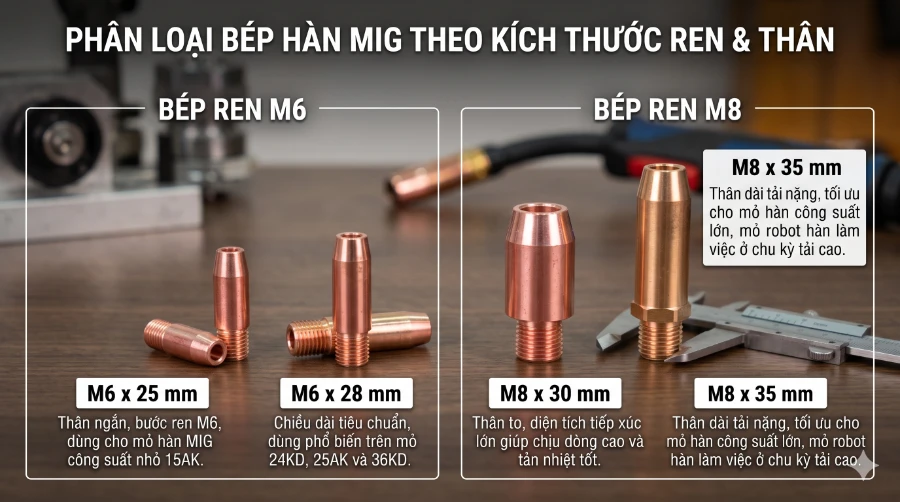
Phân loại theo bước ren
- Bép ren M6:
- M6 x 25 mm: Thân ngắn, bước ren M6, dùng cho mỏ hàn MIG công suất nhỏ 15AK.
- M6 x 28 mm: Chiều dài tiêu chuẩn, dùng phổ biến trên mỏ 24KD, 25AK và 36KD.
- Bép ren M8:
- M8 x 30 mm: Thân to, diện tích tiếp xúc lớn giúp chịu dòng cao và tản nhiệt tốt.
- M8 x 35 mm: Thân dài tải nặng, tối ưu cho mỏ hàn công suất lớn, mỏ robot hàn làm việc ở chu kỳ tải cao.
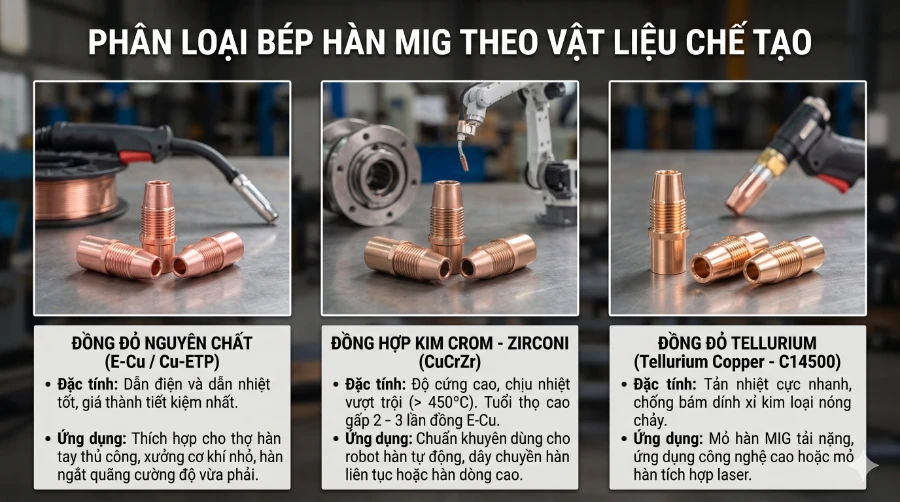
Phân loại theo vật liệu chế tạo
- Đồng đỏ nguyên chất (E-Cu / Cu-ETP):
- Đặc tính: Dẫn điện và dẫn nhiệt tốt, giá thành tiết kiệm nhất.
- Ứng dụng: Thích hợp cho thợ hàn tay thủ công, xưởng cơ khí nhỏ, hàn ngắt quãng cường độ vừa phải.
- Đồng hợp kim Crom – Zirconi (CuCrZr):
- Đặc tính: Độ cứng cao, chịu nhiệt vượt trội (> 450 độ C). Tuổi thọ cao gấp 2 – 3 lần đồng E-Cu.
- Ứng dụng: Chuẩn khuyên dùng cho robot hàn tự động, dây chuyền hàn liên tục hoặc hàn dòng cao.
- Đồng đỏ Tellurium (Tellurium Copper – C14500):
- Đặc tính: Tản nhiệt cực nhanh, chống bám dính xỉ kim loại nóng chảy.
- Ứng dụng: Mỏ hàn MIG tải nặng, ứng dụng công nghệ cao hoặc mỏ hàn tích hợp laser.
Bảng tra cứu bép hàn MIG nhanh
Dưới đây là bảng tra cứu bép hàn MIG nhanh theo chuẩn kỹ thuật thực tế tại các xưởng gia công cơ khí:
| Cỡ Dây Hàn (Φ) | Đường Kính Bép | Ren & Chiều Dài | Mỏ Hàn Tương Thích | Dải Dòng Hàn Phù Hợp | Ứng Dụng |
| 0.8 mm | 0.85 – 0.90 mm | M6 x 25 mm M6 x 28 mm | 15AK, 24KD, 25AK | 60A – 140A | – Sắt hộp mỏng, khung bàn ghế nội thất, vỏ tủ mỏng (< 1.5mm) |
| 1.0 mm | 1.05 – 1.10 mm | M6 x 28 mm M8 x 30 mm | 24KD, 25AK, 36KD | 120A – 220A | – Cơ khí chế tạo thông dụng, khung sườn xe, kết cấu thép vừa (1.5 – 4.0mm) |
| 1.2 mm | 1.25 – 1.30 mm | M6 x 28 mm M8 x 30 mm | 36KD, 501D, Robot hàn | 180A – 320A | – Dầm thép kết cấu, bồn bể áp lực, đóng tàu nhẹ, phôi dày (4.0 – 10mm) |
| 1.6 mm | 1.65 – 1.75 mm | M8 x 30 mm M8 x 35 mm | 36KD, 501D (nước), Robot hàn | 280A – 450A | – Kết cấu thép hạng nặng, thép tấm dày (> 10mm), hàn tự động liên tục |
Bảng Tra Cứu Theo Vật Liệu Bép
| Loại Vật Liệu | Ký Hiệu | Độ Cứng & Chịu Nhiệt | Ứng Dụng |
| Đồng đỏ nguyên chất | E-Cu | Trung bình (< 250 độ C) | – Thợ hàn thủ công, xưởng cơ khí nhỏ, gia công ngắt quãng |
| Đồng hợp kim Crom – Zirconi | CuCrZr | Rất cao (> 450 độ C) | – Robot hàn tự động, dây chuyền sản xuất công nghiệp liên tục |
| Đồng đỏ Tellurium | C14500 | Tản nhiệt cực nhanh | – Hàn tải nặng, máy hàn công suất lớn, chống bám xỉ hàn |
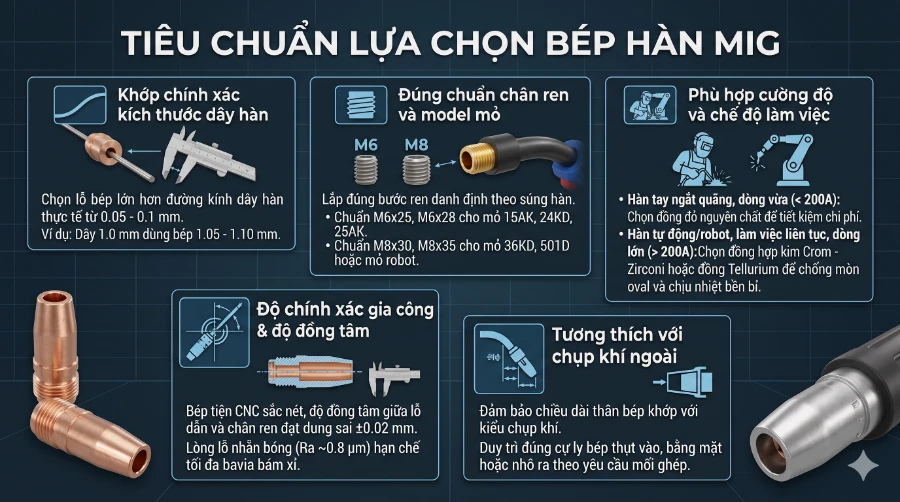
Tiêu chuẩn lựa chọn bép hàn MIG
- Khớp chính xác kích thước dây hàn:
- Chọn lỗ bép lớn hơn đường kính dây hàn thực tế từ 0.05 – 0.1mm.
- Ví dụ: dây 1.0 mm dùng bép 1.05 – 1.10mm.
- Đúng chuẩn chân ren và model mỏ:
- Lắp đúng bước ren danh định theo súng hàn.
- Chuẩn M6x25, M6x28 cho mỏ 15AK, 24KD, 25AK.
- Chuẩn M8x30, M8x35 cho mỏ 36KD, 501D hoặc mỏ robot.
- Phù hợp cường độ và chế độ làm việc:
- Hàn tay ngắt quãng, dòng vừa (< 200A): Chọn đồng đỏ nguyên chất để tiết kiệm chi phí.
- Hàn tự động/robot, làm việc liên tục, dòng lớn (> 200A): Chọn đồng hợp kim Crom – Zirconi hoặc đồng Tellurium để chống mòn oval và chịu nhiệt bền bỉ.
- Độ chính xác gia công & độ đồng tâm:
- Bép tiện CNC sắc nét, độ đồng tâm giữa lỗ dẫn và chân ren đạt dung sai +/-0.02mm.
- Lòng lỗ nhẵn bóng (Ra ~0.8µm) hạn chế tối đa bavia bám xỉ.
- Tương thích với chụp khí ngoài:
- Đảm bảo chiều dài thân bép khớp với kiểu chụp khí.
- Duy trì đúng cự ly bép thụt vào, bằng mặt hoặc nhô ra theo yêu cầu mối ghép.
Bảng giá bép hàn MIG mới nhất
Dưới đây là bảng giá các dòng bép hàn MIG theo chuẩn ren, kích thước thân và vật liệu gia công trên thị trường:
Giá bép hàn MIG chuẩn ren M6
| Mã Bép | Cỡ Lỗ Dây (Φ) | Vật Liệu | Mỏ Hàn Tương Thích | Giá Tham Khảo (VNĐ/cái) |
| M6 x 25 mm | 0.8 / 1.0 mm | Đồng đỏ E-Cu | 14AK, 15AK | 4.000 – 7.000 |
| M6 x 25 mm | 0.8 / 1.0 mm | Đồng hợp kim CuCrZr | 15AK | 9.000 – 14.000 |
| M6 x 28 mm | 0.8 / 1.0 / 1.2 mm | Đồng đỏ E-Cu | 24KD, 25AK, 36KD | 6.000 – 9.000 |
| M6 x 28 mm | 0.8 / 1.0 / 1.2 mm | Đồng hợp kim CuCrZr | 24KD, 25AK, 36KD | 12.000 – 18.000 |
| M6 x 45 mm | 0.8 / 1.0 / 1.2 / 1.6 mm | Đồng đỏ E-Cu / CuCrZr | Súng kiểu Panasonic 200A / 350A | 12.000 – 22.000 |
Giá bép hàn MIG chuẩn ren M8
| Mã Bép & Kích Thước | Cỡ Lỗ Dây (Φ) | Vật Liệu | Mỏ Hàn Tương Thích | Giá Tham Khảo (VNĐ/cái) |
| M8 x 30 mm | 1.0 / 1.2 / 1.6 mm | Đồng đỏ E-Cu | 36KD, 501D (nước) | 7.000 – 12.000 |
| M8 x 30 mm | 1.0 / 1.2 / 1.6 mm | Đồng hợp kim CuCrZr | 36KD, 501D, Robot hàn | 18.000 – 26.000 |
| M8 x 35 mm (Tải nặng) | 1.2 / 1.6 mm | Đồng CuCrZr / C14500 | 501D, Robot hàn tự động | 25.000 – 38.000 |
| M8 x 70 mm (Bép dài) | 1.2 / 1.6 mm | Đồng hợp kim CuCrZr | Trạm hàn tự động, góc hẹp | 65.000 – 90.000 |
Lưu ý: Bảng giá trên chỉ mang tính chất tham khảo. Giá thực tế phụ thuộc vào thời điểm mua hàng.
Các sự cố ở bép hàn MIG thường gặp
Các sự cố thường gặp nhất ở bép hàn MIG trong gia công cơ khí. VNTECH sẽ chỉ ra nguyên nhân kỹ thuật và hướng dẫn cách khắc phục:
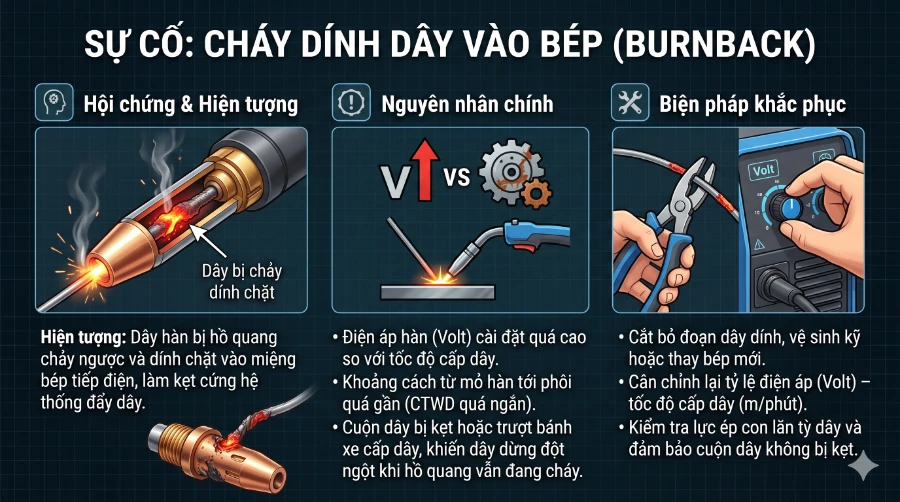
- Cháy dính dây vào bép:
- Hiện tượng: Dây hàn bị hồ quang chảy ngược và dính chặt vào miệng bép.
- Nguyên nhân:
- Điện áp hàn (Volt) cài đặt quá cao so với tốc độ cấp dây.
- Khoảng cách từ mỏ hàn tới phôi quá gần.
- Hoặc cuộn dây bị kẹt/trượt bánh xe cấp dây khiến dây dừng đột ngột khi hồ quang vẫn đang cháy.
- Khắc phục:
- Cắt bỏ đoạn dây dính, vệ sinh hoặc thay bép mới.
- Cân chỉnh lại tỷ lệ điện áp – tốc độ cấp dây và kiểm tra lực ép con lăn tỳ dây.
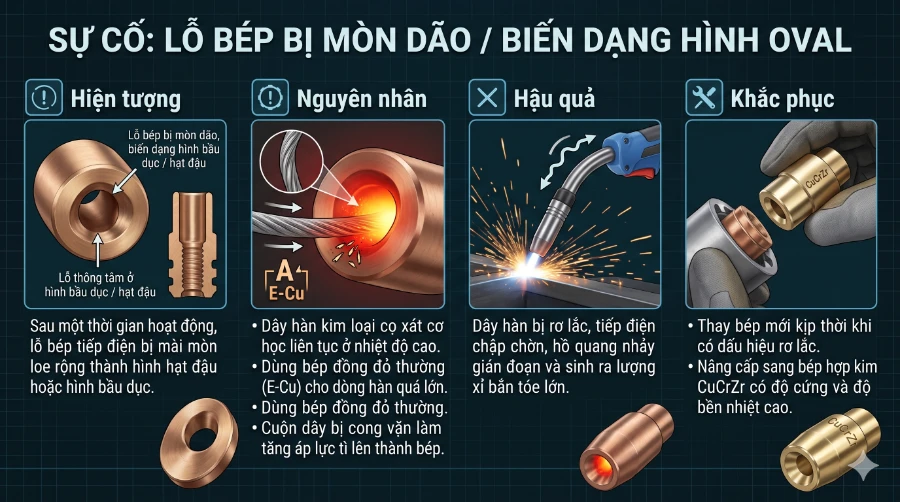
- Lỗ bép bị mòn dão / Biến dạng hình oval:
- Hiện tượng: Sau một thời gian hoạt động, lỗ bép tiếp điện bị mài mòn loe rộng thành hình hạt đậu hoặc hình bầu dục.
- Nguyên nhân:
- Dây hàn kim loại cọ xát cơ học liên tục ở nhiệt độ cao.
- Dùng bép đồng đỏ thường (E-Cu) cho dòng hàn quá lớn.
- Hoặc cuộn dây bị cong vặn làm tăng áp lực tì lên thành bép.
- Hậu quả: Dây hàn bị rơ lắc, tiếp điện chập chờn, hồ quang nhảy gián đoạn và sinh ra lượng xỉ bắn tóe lớn.
- Khắc phục:
- Thay bép mới kịp thời.
- Nâng cấp sang bép hợp kim CuCrZr có độ cứng cao.
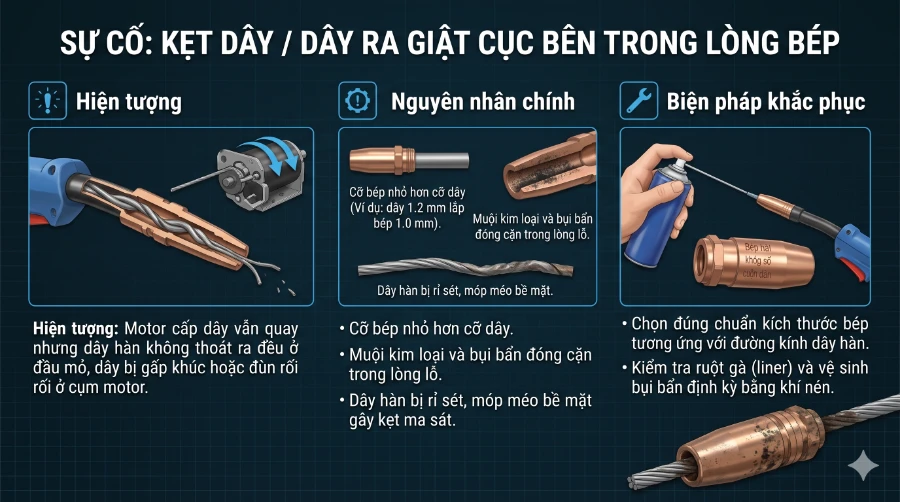
- Kẹt dây / Dây ra giật cục bên trong lòng bép:
- Hiện tượng: Motor cấp dây vẫn quay nhưng dây hàn không thoát ra đều ở đầu mỏ.
- Nguyên nhân:
- Cỡ bép nhỏ hơn cỡ dây.
- Muội kim loại và bụi bẩn đóng cặn trong lòng lỗ.
- Hoặc dây hàn bị rỉ sét, móp méo bề mặt.
- Khắc phục:
- Chọn đúng chuẩn kích thước bép tương ứng với dây.
- Kiểm tra ruột gà và vệ sinh bụi định kỳ.
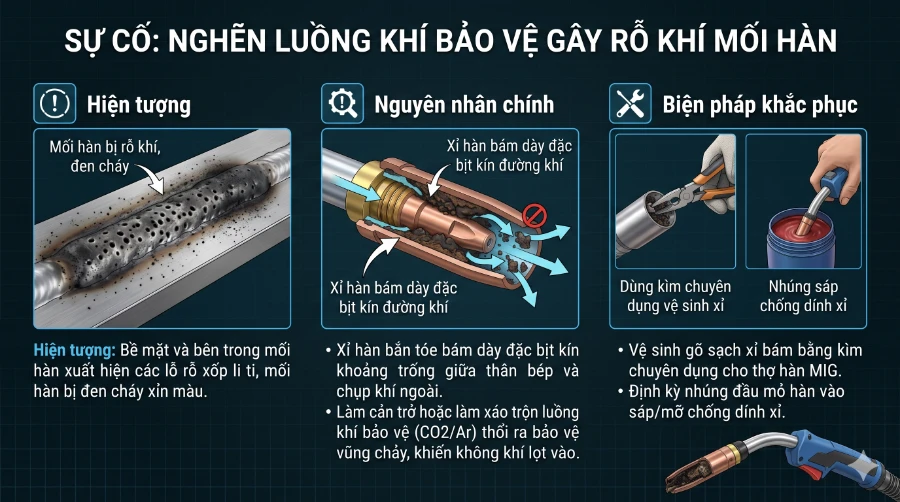
- Nghẽn luồng khí bảo vệ gây rỗ khí mối hàn:
- Hiện tượng: Bề mặt và bên trong mối hàn xuất hiện các lỗ rỗ xốp li ti, mối hàn bị đen cháy xỉn màu.
- Nguyên nhân:
- Xỉ hàn bắn tóe bám dày đặc bịt kín khoảng trống giữa thân bép và chụp khí ngoài.
- Làm cản trở hoặc làm xáo trộn luồng khí thổi ra bảo vệ vũng chảy.
- Khắc phục:
- Vệ sinh gõ sạch xỉ bám bằng kìm chuyên dụng cho thợ hàn MIG.
- Định kỳ nhúng đầu mỏ vào sáp/mỡ chống dính xỉ.
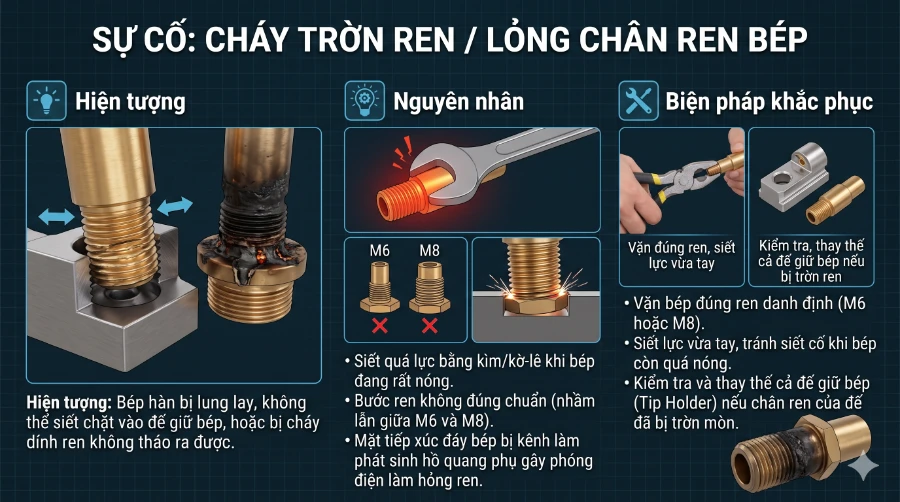
- Cháy trờn ren / Lỏng chân ren bép:
- Hiện tượng: Bép hàn bị lung lay, không thể siết chặt vào đế giữ bép, hoặc bị cháy dính ren không tháo ra được.
- Nguyên nhân:
- Siết quá lực khi bép đang rất nóng.
- Bước ren không đúng chuẩn (nhầm giữa M6 và M8).
- Hoặc mặt tiếp xúc đáy bép bị kênh làm phát sinh hồ quang phụ gây phóng điện làm hỏng ren.
- Khắc phục:
- Vặn bép đúng ren danh định.
- Siết lực vừa tay.
- Kiểm tra và thay thế cả đế giữ bép nếu chân ren của đế đã bị trờn.
Hướng dẫn cách kéo dài tuổi thọ bép hàn MIG
Cách kéo dài tuổi thọ bép hàn MIG:
- Khi mỏ hàn đạt độ ấm làm việc:
- Nhúng đầu mỏ vào hũ sáp chống dính (sâu khoảng 2 – 3 cm).
- Để tạo màng bảo vệ, ngăn xỉ hàn nóng chảy bám dính vào miệng bép.
- Vệ sinh đúng dụng cụ, không gõ đập mỏ hàn:
- Sử dụng kìm chuyên dụng để gắp xỉ và cạo lòng chụp khí.
- Tuyệt đối không gõ đập mỏ hàn lên bàn gá hoặc sàn xưởng.
- Cài đặt thông số dòng điện – tốc độ dây cân bằng:
- Tránh chỉnh điện áp quá cao trong khi tốc độ ra dây quá chậm.
- Để tránh hồ quang cháy ngược ăn vào miệng bép.
- Kiểm tra và thay thế ruột gà định kỳ:
- Ruột gà bị gập sẽ làm dây trượt nặng, tăng ma sát và gây mòn dão lỗ bép.
- Duy trì khoảng cách mỏ hàn chuẩn:
- Giữ khoảng cách từ đầu bép đến bề mặt phôi trong khoảng 10 – 15 mm.
- Để hạn chế tối đa bức xạ nhiệt trực tiếp từ vũng hàn làm nung mềm đầu bép đồng.
- Nâng cấp sang vật liệu bép chất lượng cao:
- Chuyển từ đồng đỏ nguyên chất sang đồng hợp kim Crom – Zirconi khi làm việc ở cường độ cao.
FAQ về bép hàn MIG
Dưới đây là các câu hỏi thường gặp nhất về bép hàn MIG trong gia công cơ khí:
Bép hàn MIG 0.8 mm có dùng được dây hàn 1.0 mm không?
- Trả lời: Không.
- Dây 1.0 mm sẽ bị kẹt chặt bên trong lỗ bép.
- Gây trượt bánh xe cấp dây, đùn rối dây tại mô-tơ và có nguy cơ cháy động cơ cấp dây.
Bép hàn MIG 1.0 mm có dùng tạm dây hàn 0.8 mm được không?
- Trả lời: Không nên.
- Lỗ bép quá rộng khiến tiếp xúc điện chập chờn.
- Hồ quang nhảy giật, dây bị lắc lệch tâm và làm tăng lượng xỉ hàn bắn tóe.
Sự khác biệt giữa bép đồng E-Cu và đồng CuCrZr là gì?
- Trả lời:
- Bép E-Cu (đồng đỏ nguyên chất) dẫn điện tốt nhưng mềm, nhanh mòn dão lỗ bép.
- Bép CuCrZr (đồng hợp kim Crom – Zirconi) có độ cứng và độ chịu nhiệt cao hơn nhiều, chống mòn oval lỗ bép tốt và tuổi thọ gấp 2 – 3 lần.
Hiện tượng cháy dính bép do nguyên nhân gì?
- Trả lời: Do điện áp hàn cài quá cao so với tốc độ ra dây, mỏ hàn dí quá sát phôi, hoặc dây hàn bị khựng/kẹt đột ngột trong khi hồ quang vẫn đang cháy.
Khi nào bắt buộc phải thay bép hàn MIG mới?
- Trả lời:
- Khi lỗ bép bị mòn dão loe rộng thành hình oval.
- Khi dây hàn bị nóng chảy dính chết vào miệng bép không thể thông, hoặc chân ren bép bị trờn/cháy.
Bép ren M6 và M8 khác nhau thế nào?
- Trả lời:
- Bép M6 có thân nhỏ, dùng cho mỏ hàn công suất nhỏ đến vừa (15AK, 24KD, 25AK).
- Bép M8 thân to hơn, chịu tải dòng lớn và tản nhiệt tốt hơn, dùng cho mỏ lớn (36KD, mỏ làm mát nước 501D và robot hàn).
Mối hàn MIG bị rỗ khí có phải do bép hàn không?
- Trả lời: Có thể gián tiếp.
- Khi xỉ hàn bắn tóe bám nghẹt khoảng trống giữa bép và chụp khí ngoài, luồng khí bảo vệ (CO2/Ar) sẽ bị cản trở hoặc xáo trộn, khiến không khí lọt vào gây rỗ khí mối hàn.
Liên hệ ngay tới VNTECH để được tư vấn chọn đúng loại bép hàn MIG phù hợp với thiết bị của bạn.
VNTECH - Đơn vị cung cấp máy móc gia công cơ khí chính hãng, uy tín, đa dạng về chủng loại, đáp ứng mọi nhu cầu sản xuất. Để được tư vấn chi tiết và nhận báo giá tốt nhất, quý khách vui lòng liên hệ theo thông tin bên dưới.
________________
THÔNG TIN LIÊN HỆ
- Địa chỉ văn phòng:
- Địa chỉ Hà Nội: NO-05A23, Khu/Ngõ 1 Nguyễn Khắc Viện, Khu tái định cư Giang Biên, Việt Hưng, Hà Nội
- Chi Nhánh Đà Nẵng: 20 Nguyễn Sinh Sắc, Hoà Khánh, Đà Nẵng
- Chi Nhánh HCM: 51-55 Đường N2, Khu Phố Thống Nhất 1, Dĩ An, Hồ Chí Minh
- SĐT: 0984.537.333
- Email: sale@vntechcnc.vn
- Facebook: https://www.facebook.com/vntechcnc
- Website: https://thietbivntech.vn