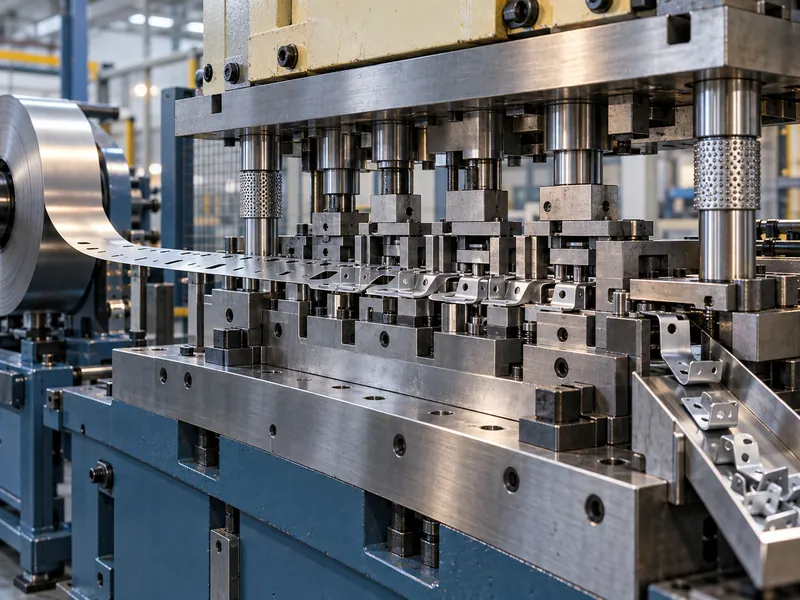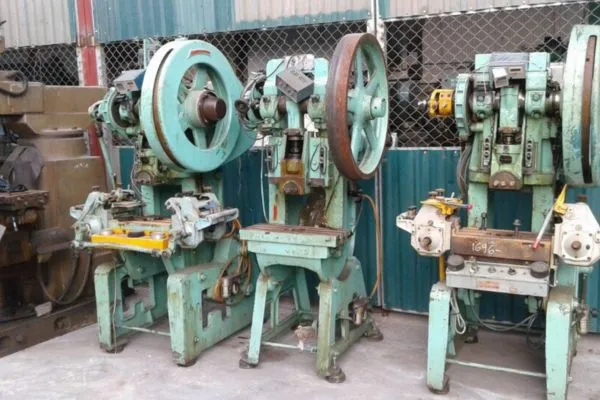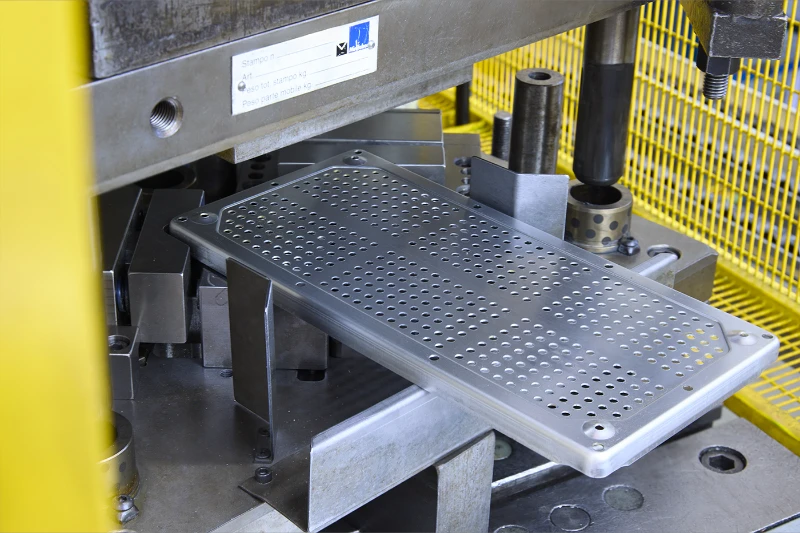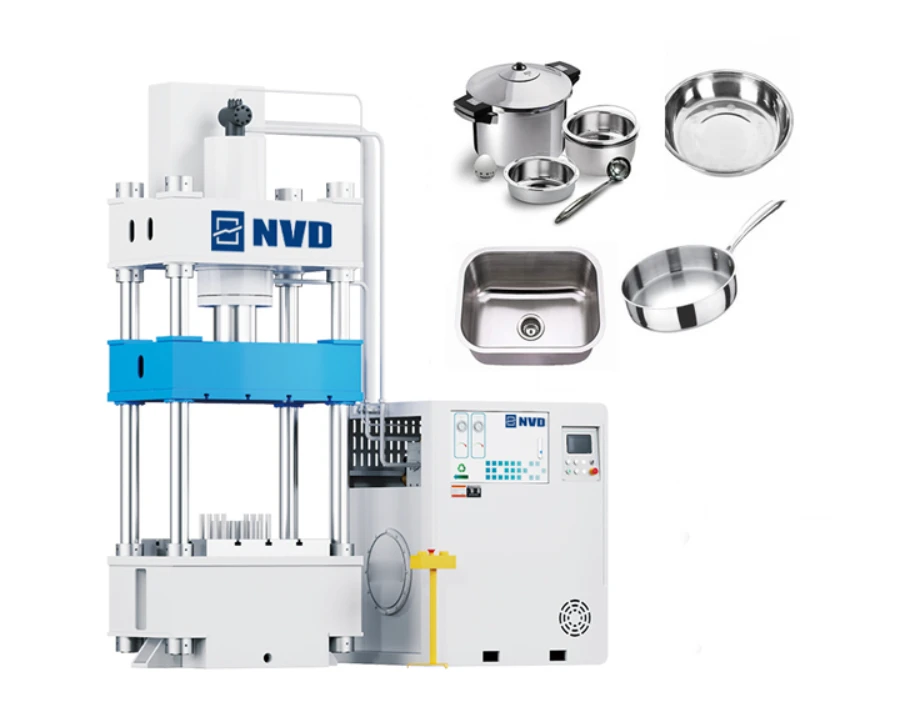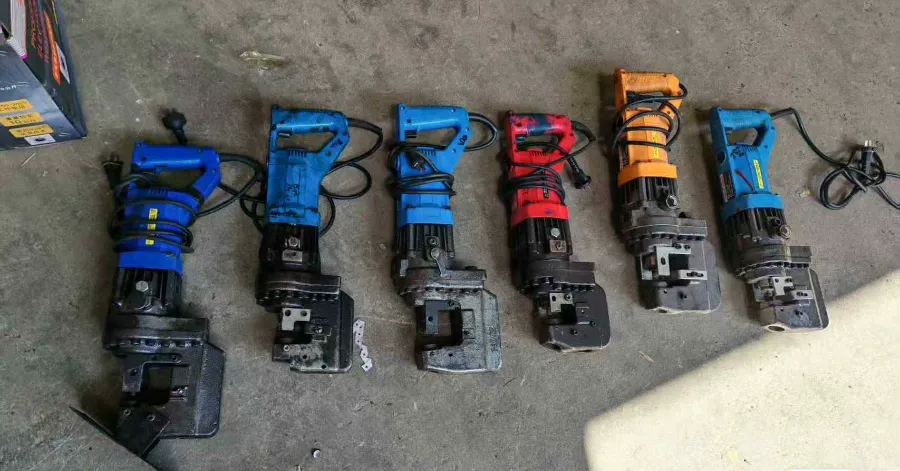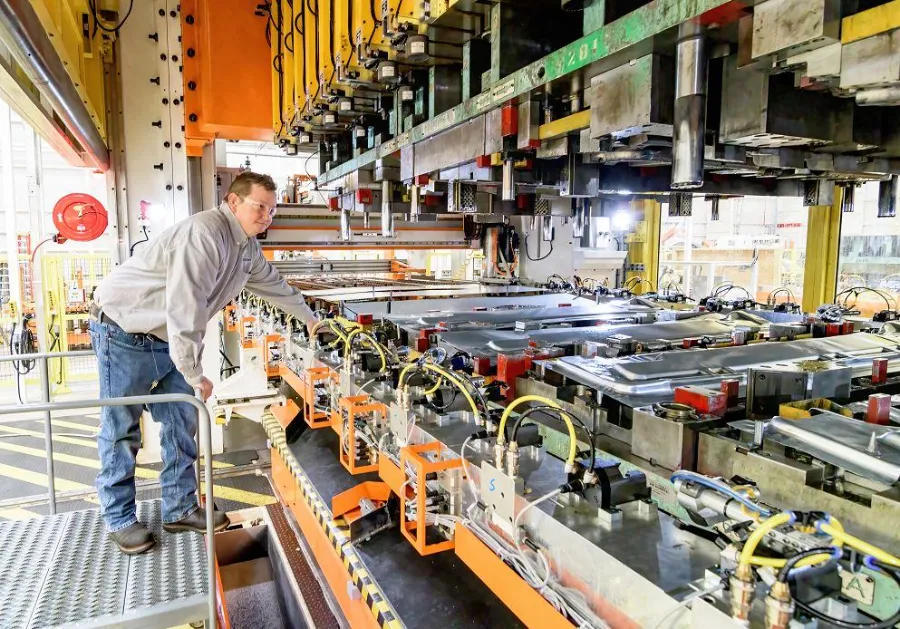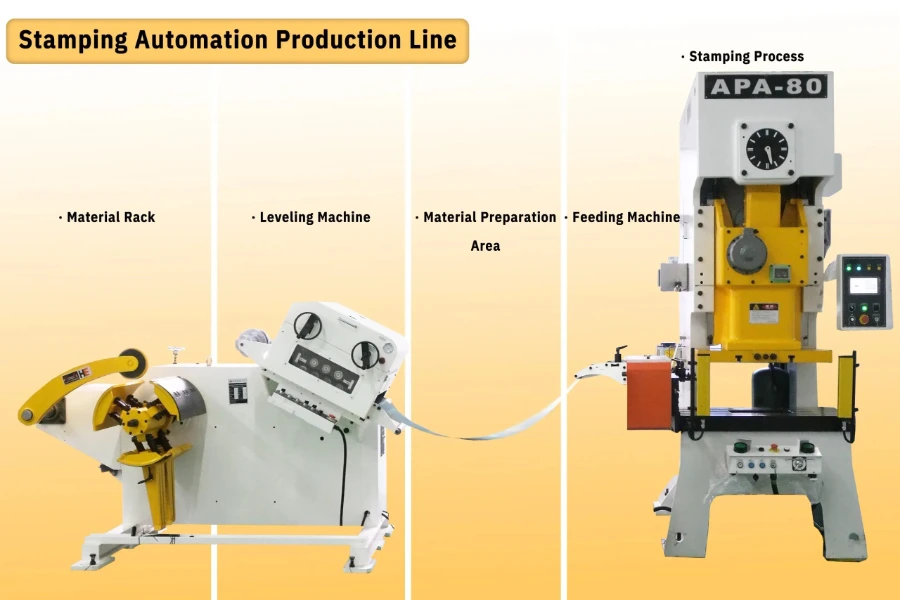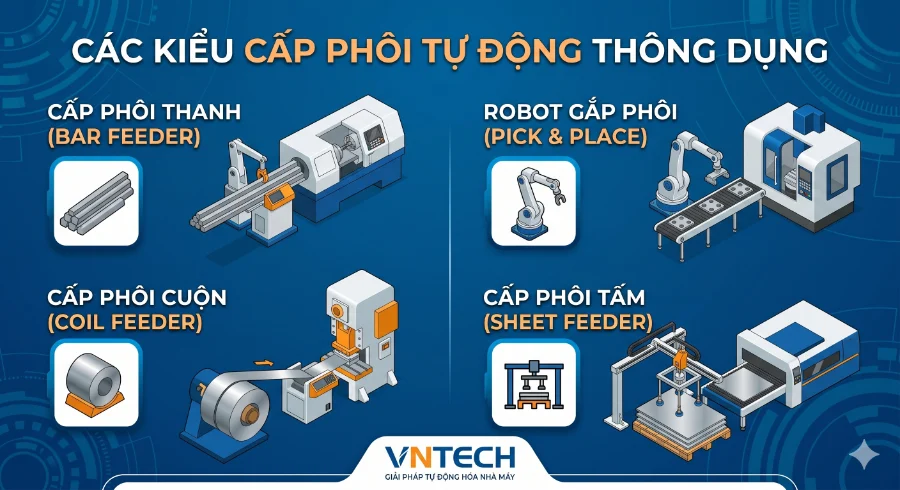

Khuôn dập đơn được ứng dụng rộng rãi tại các xưởng cơ khí phụ trợ, nhà máy sản xuất thiết bị gia dụng và công nghiệp chế tạo vỏ tủ điện. Nhờ tính linh hoạt cao và chi phí đầu tư thấp, dòng khuôn dập này là lựa chọn tối ưu để thực hiện các công đoạn đột lỗ bản mã, cắt góc tấm kim loại, dập gân tăng cứng, uốn góc chi tiết bản lề hay dập vuốt các sản phẩm lòng sâu cỡ nhỏ như nắp hộp và chóa đèn.
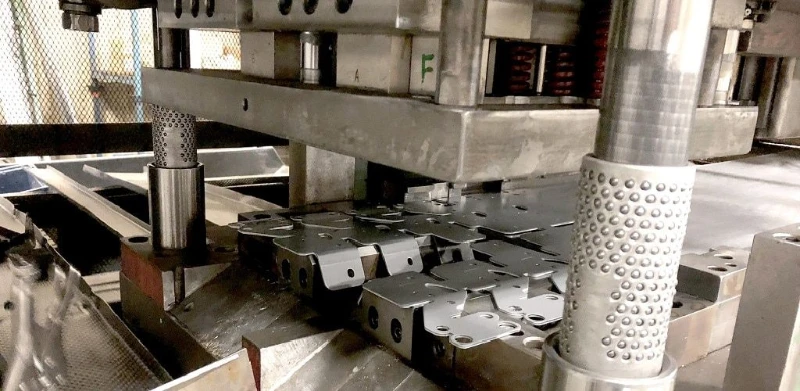
Đặc biệt, đối với các đơn hàng gia công theo lô ngắn, sản phẩm mẫu thử nghiệm hoặc các tấm phôi kích thước lớn cồng kềnh khó bố trí trên khuôn dập liên hoàn, khuôn dập đơn luôn mang lại hiệu quả kinh tế rõ rệt và khả năng xoay vòng sản xuất nhanh chóng cho doanh nghiệp.
Khuôn dập đơn là gì?
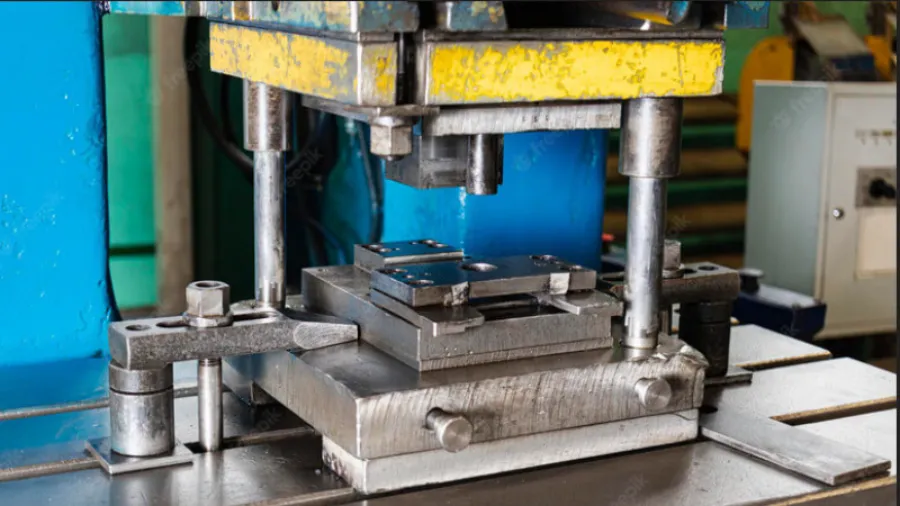
Khuôn dập đơn (Single-operation Die hoặc Stage Die) là loại khuôn gia công áp lực nguội chỉ thực hiện một nguyên công tạo hình duy nhất (như cắt hình, đột lỗ, uốn mép hoặc dập vuốt) trong một chu trình lên xuống của đầu trượt máy dập.
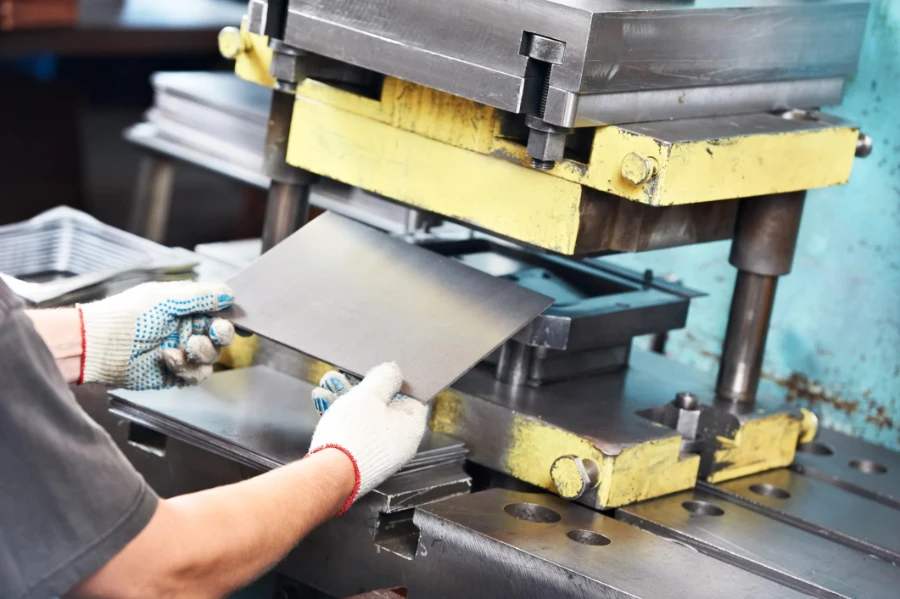
Trong quá trình vận hành, thợ sẽ gá đặt phôi tấm vào khuôn dập dựa theo các chốt tỳ/cữ định vị, kích hoạt máy thực hiện một nhịp dập, sau đó lấy chi tiết hoàn thiện ra ngoài trước khi nạp phôi tiếp theo. Nếu sản phẩm cần nhiều bước gia công, phôi sẽ được chuyển lần lượt qua các máy dập khác nhau, mỗi máy tương ứng với từng công đoạn riêng.
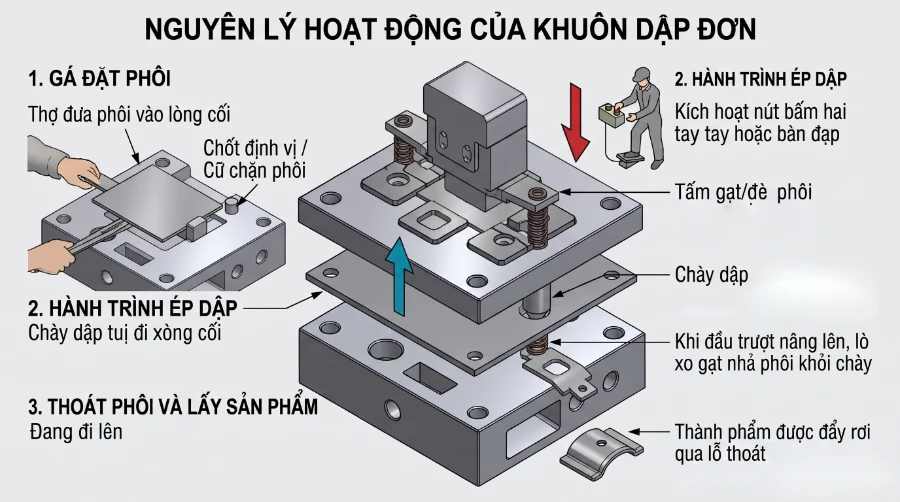
Nguyên lý của khuôn dập đơn
Khác với khuôn dập liên hoàn, khuôn dập đơn vận hành theo chu trình gián đoạn với thao tác gá đặt phôi thủ công:
- Gá đặt phôi:
- Thợ đưa phôi vào lòng cối.
- Hành trình ép dập:
- Kích hoạt bàn đạp hoặc nút bấm hai tay.
- Đầu trượt máy dập mang theo nửa khuôn trên hạ xuống:
- Tấm gạt/đè phôi tiếp xúc trước để kẹp chặt tấm kim loại phẳng trên bề mặt cối.
- Chày dập tiếp xúc và tác dụng lực cắt hoặc biến dạng uốn/vuốt phôi theo biên dạng lòng cối.
- Thoát phôi và lấy sản phẩm:
- Khi đầu trượt nâng lên điểm chết trên, lò xo gạt nhả phôi khỏi chày.
- Thành phẩm được đẩy rơi qua lỗ thoát trước khi nạp phôi mới.
Cấu tạo bộ khuôn dập đơn tiêu chuẩn
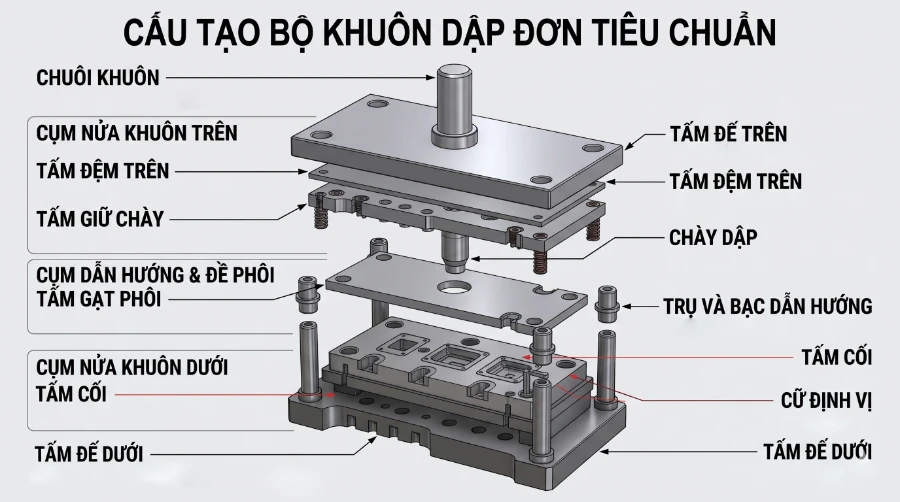
Một bộ khuôn dập đơn hoàn chỉnh bao gồm các cụm chi tiết cơ khí chính xác sau:
- Chuôi khuôn (Shank):
- Trụ thép bắt chặt trên đế trên.
- Dùng để lắp và định tâm trực tiếp vào lỗ gá của đầu trượt máy dập.
- Cụm nửa khuôn trên:
- Tấm đế trên: Bằng thép C45 hoặc gang đúc, phân bố đều lực nén dập.
- Tấm đệm trên: Thép hợp kim tôi cứng ngăn đuôi chày lún vào đế trên khi dập tôn dày.
- Tấm giữ chày: Định vị chính xác phương thẳng đứng và góc lắp của chày dập.
- Chày dập: Gia công từ thép làm việc nguội cao cấp tôi cứng đạt HRC 58–60.
- Cụm dẫn hướng & đè phôi:
- Tấm gạt phôi: Giữ phẳng phôi và bóc phôi khỏi chày khi rút lên.
- Trụ và bạc dẫn hướng: Đảm bảo độ đồng tâm giữa chày và cối.
- Cụm nửa khuôn dưới:
- Tấm cối: Gia công lòng cối theo biên dạng chi tiết, có góc thoát phôi để sản phẩm rơi xuống.
- Cữ định vị: Cố định vị trí tấm phôi trước mỗi nhát dập.
- Tấm đế dưới: Bắt chặt xuống bàn máy dập bằng đòn kẹp và bulông rãnh chữ T.
Các loại khuôn dập đơn phổ biến
Tùy theo nguyên công tạo hình, khuôn dập đơn được phân chia thành các nhóm phổ biến:
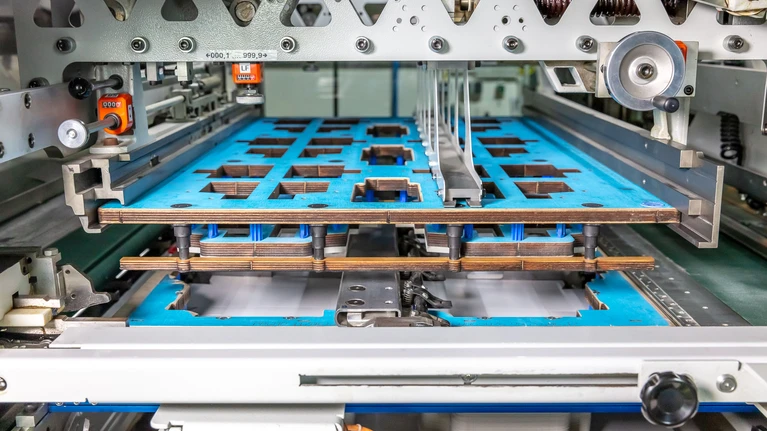
- Khuôn cắt hình (Blanking Die):
- Tách một biên dạng khép kín ra khỏi dải tôn hoặc tấm phôi phẳng.
- Phần rơi qua lòng cối chính là phôi sản phẩm cần lấy.
- Khuôn đột lỗ (Piercing / Punching Die):
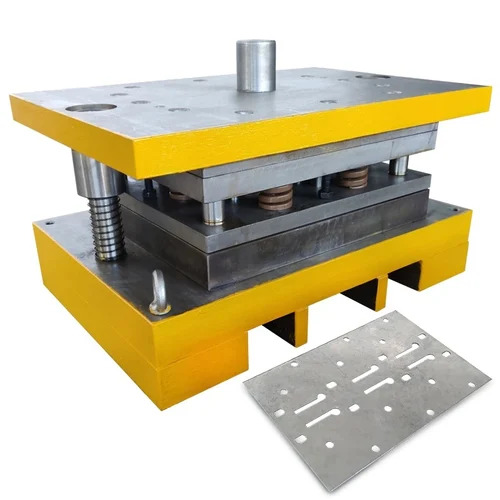
- Đột các lỗ tròn, oval, rãnh xẻ hoặc lỗ định hình trên phôi tấm.
- Phần phôi cắt rơi xuống là phế liệu vụn.
- Phần tấm giữ lại trên cối là chi tiết hoàn thiện.
- Khuôn uốn (Bending Die):
- Uốn gập tấm kim loại theo các góc độ hình học nhất định.
- Phổ biến nhất là uốn chữ V, chữ L, chữ U hoặc uốn mép gập viền.
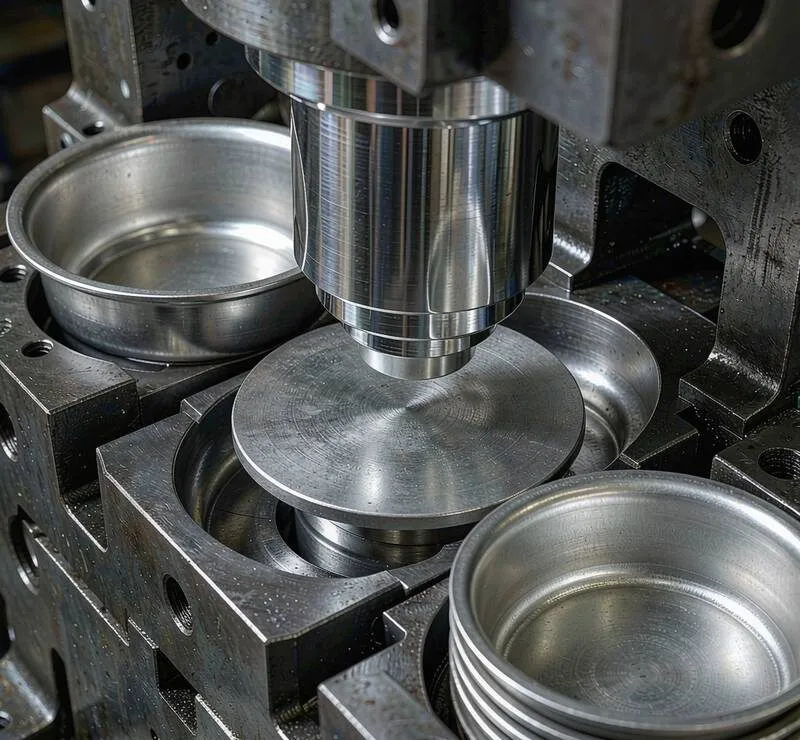
- Khuôn dập vuốt / Dập sâu (Drawing Die):
- Biến đổi phôi phẳng thành chi tiết rỗng lòng sâu hoặc hình hộp.
- Như nắp đáy bình, cốc đựng, chóa đèn, lon kim loại,…
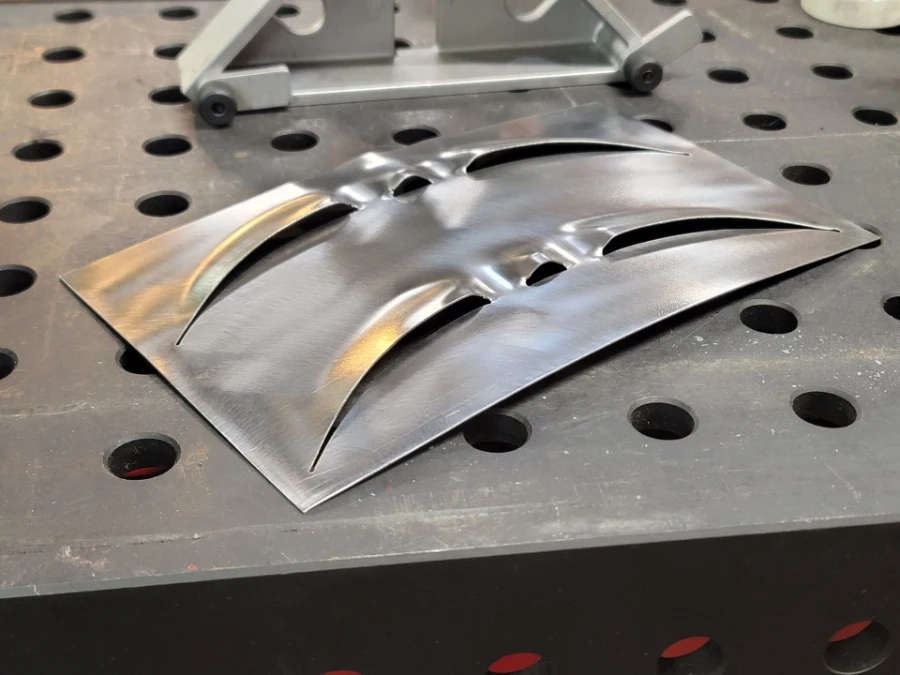
- Khuôn dập nổi / Dập gân (Embossing Die):
- Tạo các đường gân tăng cứng, dập chìm/nổi logo, hoa văn hoặc ký hiệu kỹ thuật.
Ứng dụng của khuôn dập đơn
- Ngành cơ khí phụ trợ & Xây dựng kết cấu
- Gia công các lỗ tròn, oval hoặc rãnh bu lông trên bản mã thép kết cấu, chân cột, dầm chữ I/H.
- Cắt trích các góc định hình trên tấm thép phẳng trước khi chuyển sang công đoạn chấn gấp.
- Đột và uốn các loại kẹp xà gồ, giá đỡ máng cáp, cùm treo ống cứu hỏa, phụ kiện cốp pha.
- Ngành sản xuất thiết bị điện & Tủ bảng điện
- Đột chớp tản nhiệt, đột lỗ khoét đồng hồ đo, lỗ gắn nút nhấn, công tắc trên panel tủ điện.
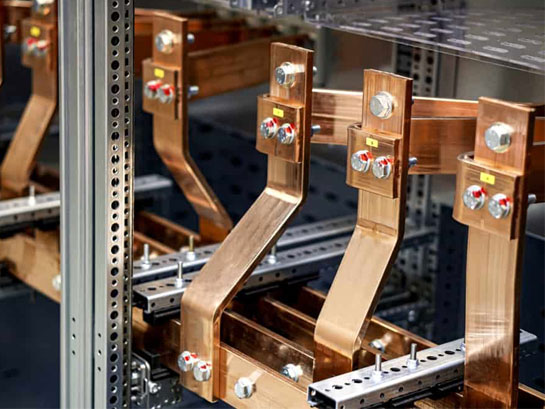
- Đột lỗ bắt bu lông liên kết và uốn các góc vuông, góc bậc trên thanh đồng tiếp địa và thanh cái dẫn điện.
- Dập định hình gá cài ray nhôm, bản lề cánh tủ, thanh đỡ sứ cách điện.
- Ngành công nghiệp ô tô, xe máy & Xe điện
- Đột dập tai treo ống xả, tấm chắn bùn, pát gá biển số, ngàm giữ dây dẫn.
- Tạo các gân tăng cứng trên tấm sàn xe, vách ngăn cabin.
- Gia công linh kiện phục hồi xe, phụ kiện gá lắp cơ khí cho các mẫu xe tải chuyên dụng hoặc xe thùng.
- Ngành sản xuất đồ gia dụng & Dụng cụ kim khí
- Gia công nắp đáy bình áp lực, cốc hứng dầu, chao đèn chiếu sáng, khay kim loại nhỏ.
- Cắt biên dạng cờ lê mỏng, đột lỗ kéo cắt tôn, uốn bản lề cửa gỗ, phụ kiện ray trượt bàn ghế.
- Đột lưới lọc máy hút mùi, đáy chảo/xoong thử nghiệm, nắp che đầu đốt bếp gas.
- Ngành gia công thử nghiệm & Sản xuất mẫu
- Dập kiểm tra tính khả thi của biên dạng phôi tấm trước khi quyết định làm khuôn liên hoàn đắt tiền.
- Xử lý linh hoạt các lô phôi ngắn hạn với chi phí khuôn tối ưu.
Ưu nhược điểm của khuôn dập đơn
- Ưu điểm:
- Chi phí chế tạo thấp:
- Tiết kiệm khoảng 70% – 80% ngân sách so với khuôn dập liên hoàn.
- Dễ tiếp cận cho xưởng vừa và nhỏ.
- Thời gian làm khuôn nhanh:
- Gia công đơn giản, chỉ mất 7 – 15 ngày là hoàn thiện để chạy thử.
- Bảo dưỡng, sửa chữa dễ dàng:
- Căn chỉnh khe hở, tháo lắp chày cối nhanh chóng mà không cần thợ bậc cao.
- Gia công linh hoạt:
- Xử lý tốt các chi tiết phôi tấm kích thước lớn, cồng kềnh.
- Phù hợp sản xuất lô nhỏ:
- Tối ưu chi phí cho các đơn hàng ngắn hạn, hàng mẫu thử nghiệm.
- Sản lượng 10.000 – 20.000 sản phẩm.
- Nhược điểm:
- Năng suất thấp:
- Chỉ đạt 15 – 30 sản phẩm/phút.
- Tốn nhiều nhân công và máy móc:
- Chi tiết có nhiều công đoạn (đột, uốn, cắt) cần nhiều máy dập và nhiều thợ đứng máy.
- Dễ phát sinh sai số tích lũy:
- Gá đặt bằng tay dễ làm lệch dung sai và giảm tính đồng đều.
- Rủi ro mất an toàn lao động cao:
- Thợ liên tục phải đưa tay vào vùng ép nguy hiểm của máy dập.
- Bắt buộc phải lắp cảm biến an toàn cho máy dập.
Giải pháp an toàn khi sử dụng khuôn dập đơn
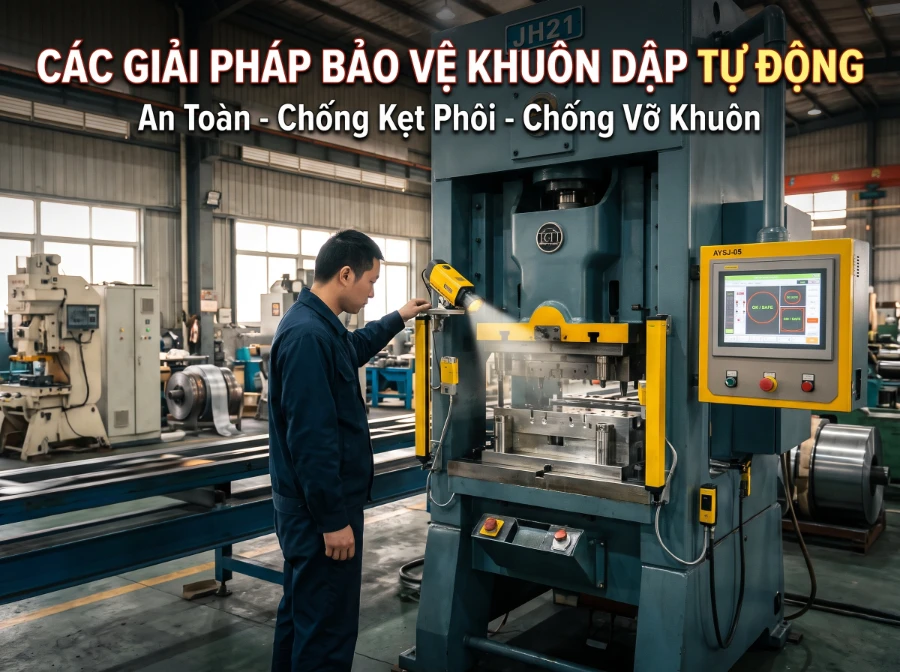
Khi sử dụng khuôn dập đơn, thợ phải đưa tay vào vùng ép nguy hiểm giữa chày và cối để đặt và lấy phôi tấm. Để đảm bảo an toàn và bảo vệ độ bền của khuôn, các xưởng sản xuất cần triển khai đồng bộ các giải pháp an toàn kỹ thuật sau:
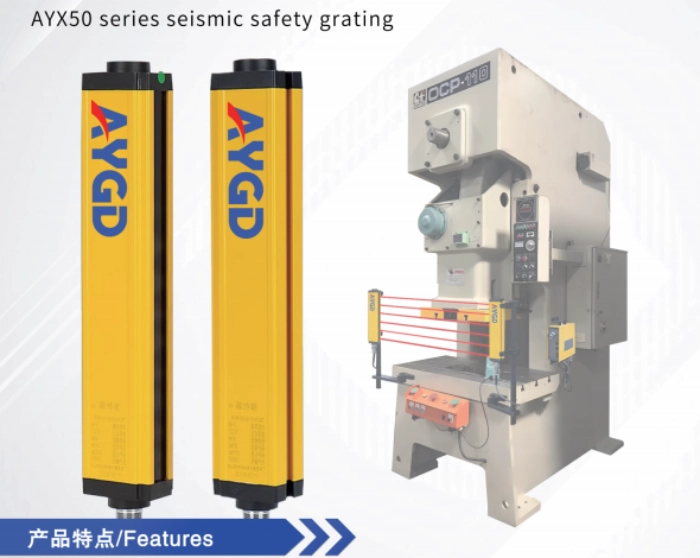
- Lắp đặt thiết bị an toàn quang điện
- Tạo một màn chắn tia hồng ngoại bảo vệ đa điểm phía trước và hai bên hông vùng dập.
- Khi tay thợ vận hành hoặc bất kỳ vật cản nào cắt ngang chùm tia sáng, cảm biến lập tức truyền tín hiệu ngắt ly hợp máy dập chỉ trong vài mili-giây.
- Dừng khẩn cấp đầu trượt trước khi chày hạ xuống điểm nguy hiểm.
- Thiết kế hệ thống điều khiển chống thao tác sai
- Nút bấm hai tay đồng kỳ:
- Bố trí 2 nút ấn điều khiển cách xa vùng dập và cách nhau một khoảng tối thiểu 300 mm.
- Thợ phải dùng đồng thời cả hai tay nhấn nút thì đầu trượt mới hạ xuống.
- Nếu buông một trong hai tay, máy sẽ lập tức dừng lại.
- Bàn đạp chân có nắp bảo hộ:
- Trường hợp sử dụng cóc đạp chân, bắt buộc phải có nắp che chắn phía trên.
- Có chốt khóa cơ học chống trượt chân hoặc dị vật rơi đè vào làm máy tự kích hoạt.
- Trang bị dụng cụ gắp phôi an toàn
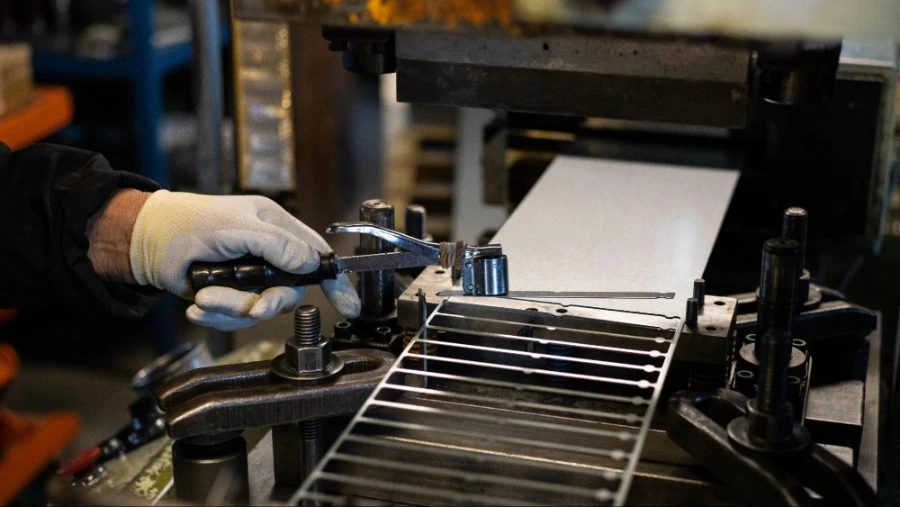
- Dụng cụ gắp phôi từ tính / Chân không:
- Trang bị cán kẹp nam châm vĩnh cửu, que hút chân không mini.
- Hoặc kẹp gắp cơ khí chuyên dụng để công nhân đưa phôi vào và lấy thành phẩm ra.
- Thổi khí nén tự động:
- Lắp đặt vòi phun khí nén đồng bộ theo góc quay trục khuỷu máy dập.
- Khi chày rút lên, van khí tự động mở để thổi bay chi tiết ra máng xả phía sau.
- Che chắn cơ khí và giới hạn hành trình nguy hiểm
- Lưới chắn cơ khí xung quanh:
- Lắp khung lưới bảo vệ cố định ở mặt sau và hai bên sườn máy dập.
- Ngăn người qua lại tiếp cận khu vực chuyển động của khuôn.
- Khe nạp phôi an toàn:
- Tthiết kế tấm chắn trước mặt cối chỉ chừa một khe hở vừa đủ cho tấm tôn đi qua.
- Ngăn ngón tay công nhân lọt vào lòng cối.
Khuôn dập đơn là phương án đầu tư vừa vặn và tối ưu chi phí cho các xưởng cơ khí gia công quy mô vừa, các đơn hàng phụ tùng lô nhỏ và chi tiết kích thước lớn. Tuy nhiên, để bảo vệ người lao động và duy trì tiến độ gia công ổn định, việc trang bị các thiết bị an toàn là yếu tố sống còn mà mọi xưởng dập đều không thể bỏ qua.
Liên hệ ngay tới VNTECH để được tư vấn thiết kế khuôn dập đơn phù hợp với nhu cầu gia công của bạn.
VNTECH - Đơn vị cung cấp máy móc gia công cơ khí chính hãng, uy tín, đa dạng về chủng loại, đáp ứng mọi nhu cầu sản xuất. Để được tư vấn chi tiết và nhận báo giá tốt nhất, quý khách vui lòng liên hệ theo thông tin bên dưới.
________________
THÔNG TIN LIÊN HỆ
- Địa chỉ văn phòng:
- Địa chỉ Hà Nội: NO-05A23, Khu/Ngõ 1 Nguyễn Khắc Viện, Khu tái định cư Giang Biên, Việt Hưng, Hà Nội
- Chi Nhánh Đà Nẵng: 20 Nguyễn Sinh Sắc, Hoà Khánh, Đà Nẵng
- Chi Nhánh HCM: 51-55 Đường N2, Khu Phố Thống Nhất 1, Dĩ An, Hồ Chí Minh
- SĐT: 0984.537.333
- Email: sale@vntechcnc.vn
- Facebook: https://www.facebook.com/vntechcnc
- Website: https://thietbivntech.vn