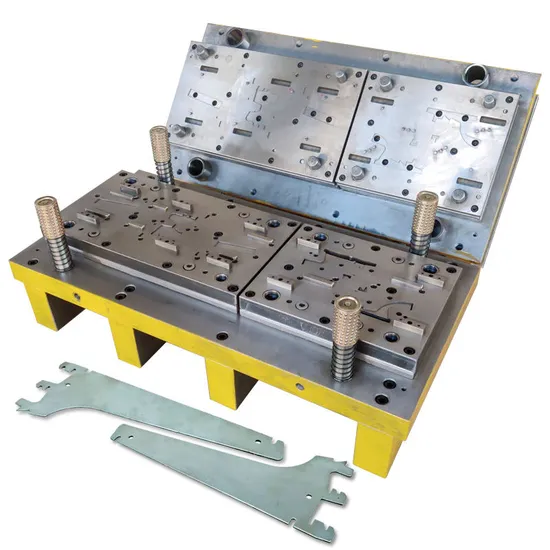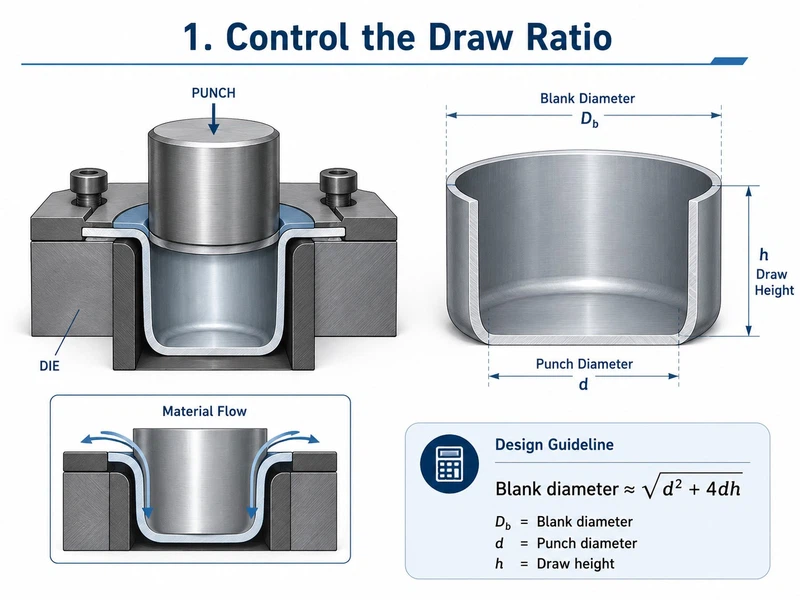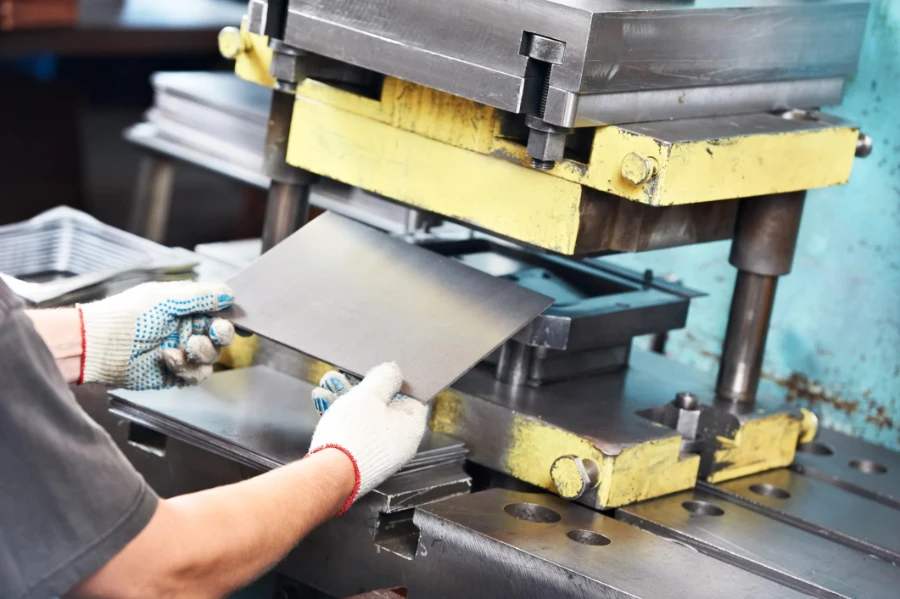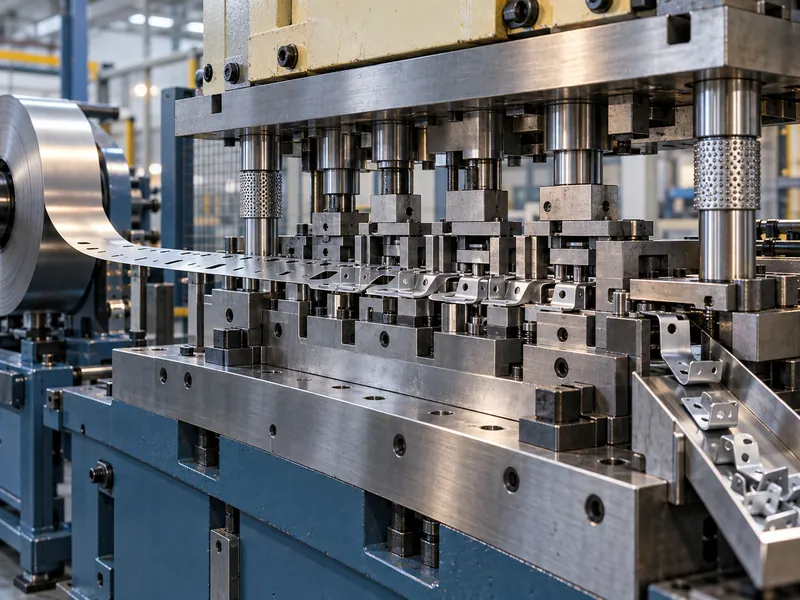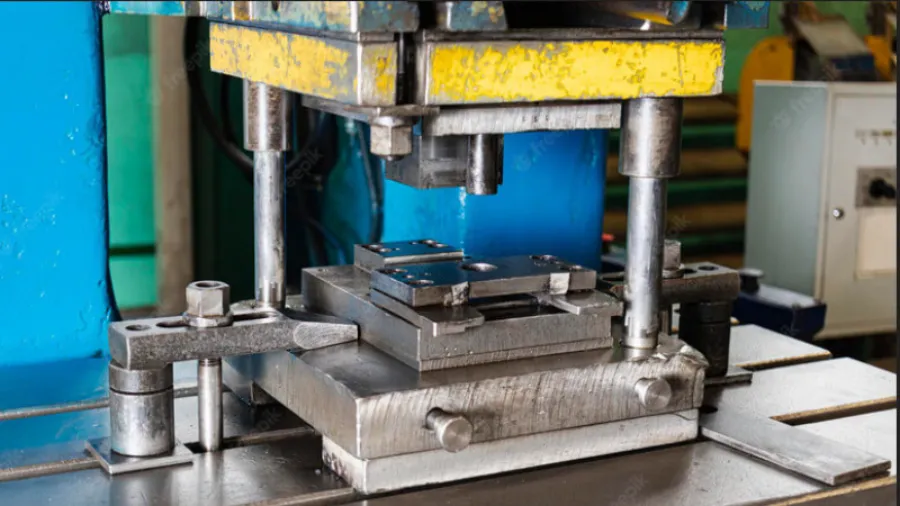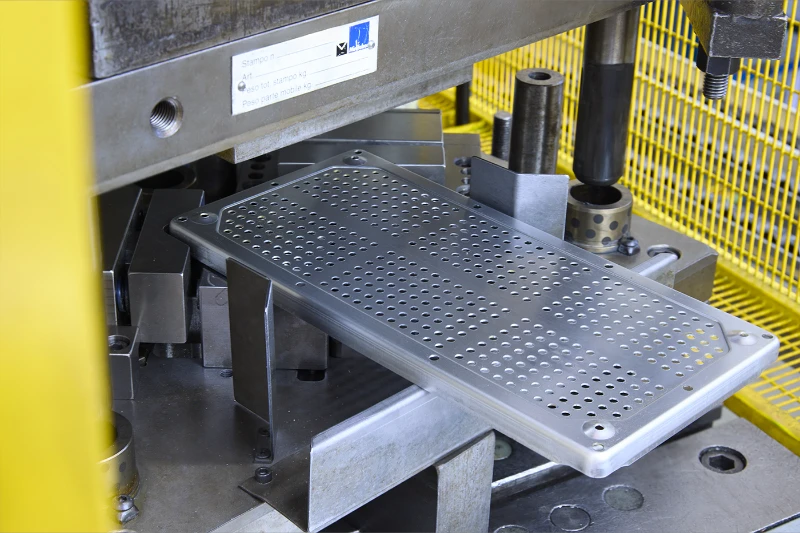

Linh kiện khuôn dập là tập hợp các chi tiết cơ khí tiêu chuẩn, đóng vai trò như các khối kết cấu nền tảng để lắp ráp thành một bộ khuôn hoàn chỉnh (khuôn dập đơn, khuôn phối hợp hoặc khuôn dập liên hoàn). Trong ngành gia công tạo hình kim loại tấm, việc tiêu chuẩn hóa linh kiện khuôn dập mang lại lợi ích kép: vừa rút ngắn thời gian thiết kế, chế tạo khuôn từ 30% đến 50%, vừa đảm bảo tính lắp lẫn linh hoạt để bảo trì và thay thế phụ tùng định kỳ nhanh chóng mà không gây đình trệ dây chuyền dập.
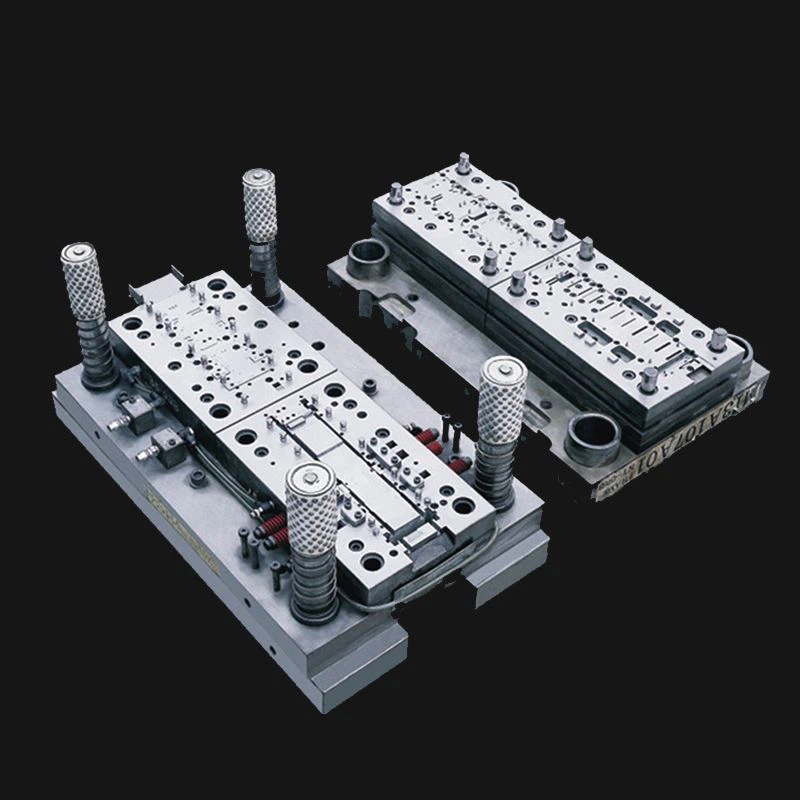
Tại sao phải tiêu chuẩn hóa linh kiện khuôn dập?
Việc ứng dụng các linh kiện khuôn dập tiêu chuẩn cho phép kỹ sư chỉ cần nhập mã linh kiện vào bản vẽ CAD và bộ phận thu mua có thể đặt hàng thay thế chính xác chỉ trong thời gian ngắn.
- Rút ngắn thời gian thiết kế:
- Kỹ sư chỉ cần tra mã và lấy sẵn thư viện CAD 2D/3D đưa vào bản vẽ.
- Giảm 30% – 50% thời gian lên thiết kế khuôn.
- Tiết kiệm chi phí và giờ công gia công:
- Xưởng không phải tốn giờ chạy máy CNC hay mài tiện thủ công từng chi tiết phụ.
- Giúp tối ưu năng lực máy móc cho các cụm tạo hình phức tạp.
- Đảm bảo tính lắp lẫn và thay thế siêu tốc:
- Khi linh kiện bị mòn, mẻ hoặc gãy, thợ chỉ cần lấy đúng mã dự phòng lắp vào ngay.
- Triệt tiêu thời gian dừng máy của dây chuyền dập.
- Độ chính xác và độ bền nhiệt luyện đồng đều:
- Linh kiện tiêu chuẩn luôn đạt chuẩn dung sai khắt khe và độ cứng tôi luyện chính xác.
- Vượt trội so với nhiệt luyện nhỏ lẻ thủ công.
- Tối ưu hóa quản lý tồn kho và mua sắm:
- Bộ phận thu mua dễ dàng đặt hàng định kỳ theo mã định danh chuẩn quốc tế (JIS, ISO, Misumi, Punch…).
- Không cần đo vẽ lại chi tiết hay gửi mẫu thực tế.
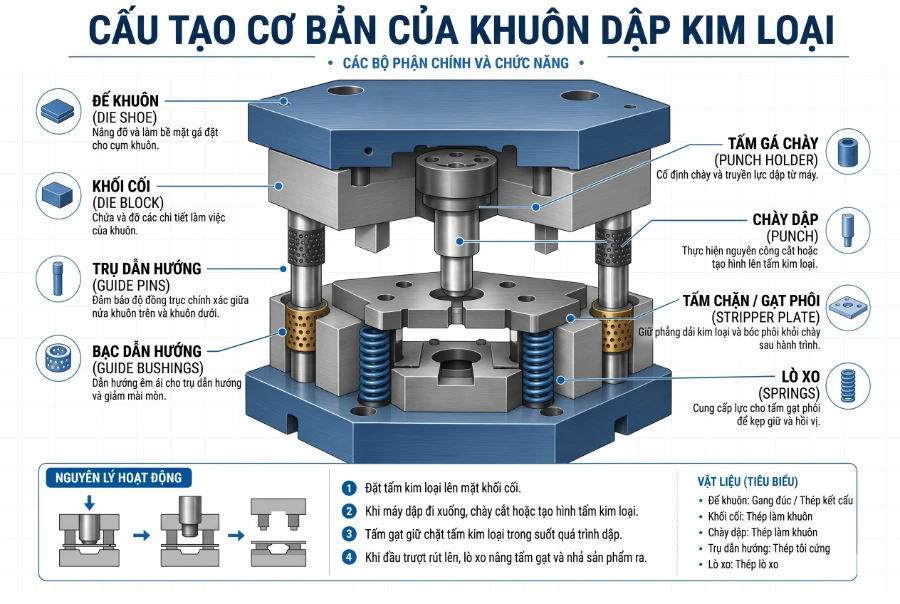
Các loại linh kiện khuôn dập tiêu chuẩn
Linh kiện khuôn dập được phân tách thành 5 nhóm công năng chính:
Nhóm linh kiện dẫn hướng
Nhóm này có nhiệm vụ duy trì độ đồng trục chính xác giữa nửa khuôn trên và nửa khuôn dưới, giữ cho khe hở chày cối không bị lệch trong suốt hành trình lên xuống:
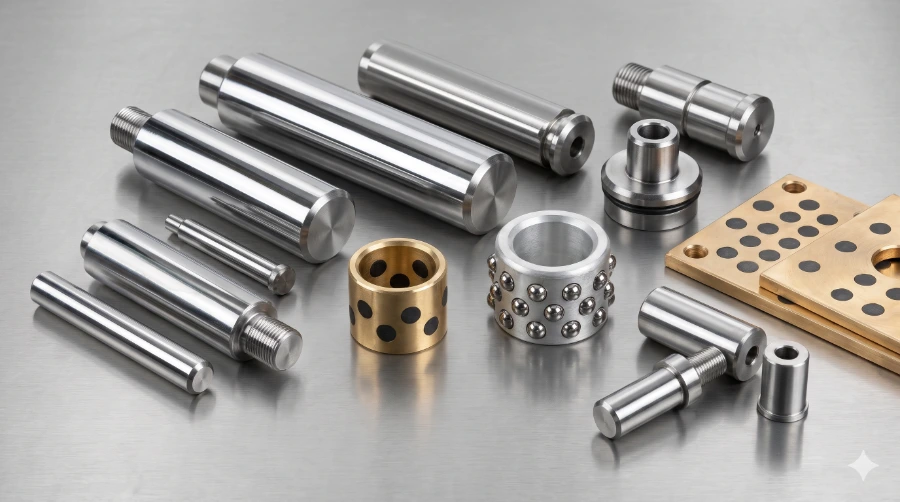
- Trụ dẫn hướng (Guide Post / Guide Pin):
- Gia công từ thép hợp kim chịu mài mòn cao (thép SUJ2 / 20Cr).
- Bề mặt mài tròn chính xác cao (dung sai m6, g6).
- Đạt độ bóng gương Ra ~0.2.
- Trụ dẫn hướng thường được gắn vào đế dưới.
- Bạc dẫn hướng (Guide Bushing): Lắp ở đế trên để ôm khít trụ dẫn hướng.
- Bạc đồng hợp kim gắn hạt than chì: Có khả năng tự bôi trơn trong môi trường dập tốc độ chậm hoặc tải nặng.
- Bạc bi tổ ong: Sử dụng các viên bi thép đỡ quanh trụ, vận hành cực êm, ma sát lăn siêu thấp.
- Phù hợp với các khuôn dập dập tốc độ cao (> 150 – 300nhịp/phút).
- Tấm trượt chống mòn (Wear Plates):
- Tấm hợp kim thép hoặc đồng gắn hạt bôi trơn, ốp vào các mặt sườn của cụm cam trượt trên khuôn liên hoàn lớn.
Nhóm linh kiện tạo hình và cắt đột
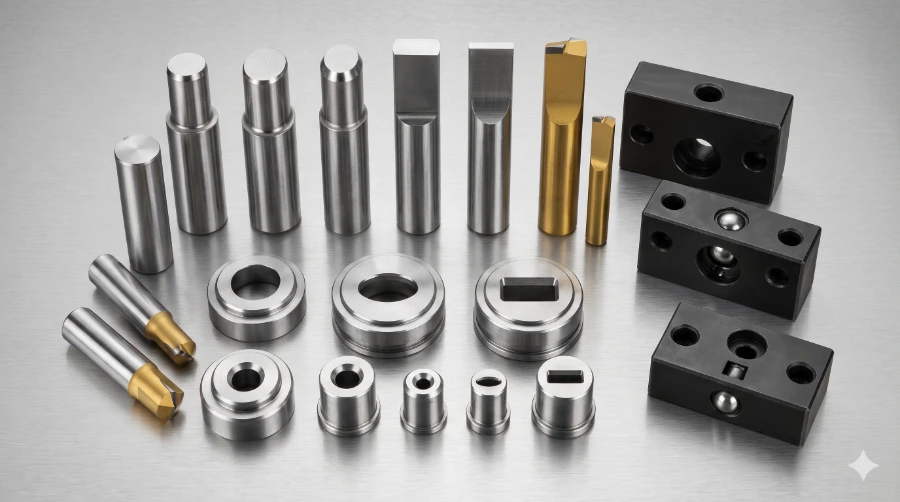
Đây là các chi tiết trực tiếp tiếp xúc và tác dụng lực cắt, uốn hoặc kéo biến dạng dẻo lên phôi kim loại:
- Chày đột (Punch):
- Bao gồm chày đột lỗ tròn tiêu chuẩn, chày đột oval, chày đột chữ nhật và chày định hình.
- Chày đòi hỏi vật liệu có khả năng chống mẻ cạnh và chịu va đập liên tục.
- Vật liệu phổ biến: thép SKD11, SKH51, DC53 hoặc hợp kim cứng Vonfram/Carbide.
- Cối đột (Die Button / Die Bushing):
- Khối chi tiết hình trụ có lòng cắt và góc nghiêng thoát phoi.
- Được ép chặt vào tấm cối dưới bằng dung sai lắp chặt.
- Đế giữ chày (Punch Retainer):
- Khối gá chày tiêu chuẩn hóa, thường tích hợp cơ cấu khóa bi.
- Cho phép người thợ tháo rời chày đột cũ và thay chày mới chỉ trong 1 thao tác.
Nhóm linh kiện đàn hồi và ép phôi
Cung cấp lực giữ phẳng phôi, chống nhăn mép khi dập vuốt và ép bóc phôi kim loại dính trên đầu chày:
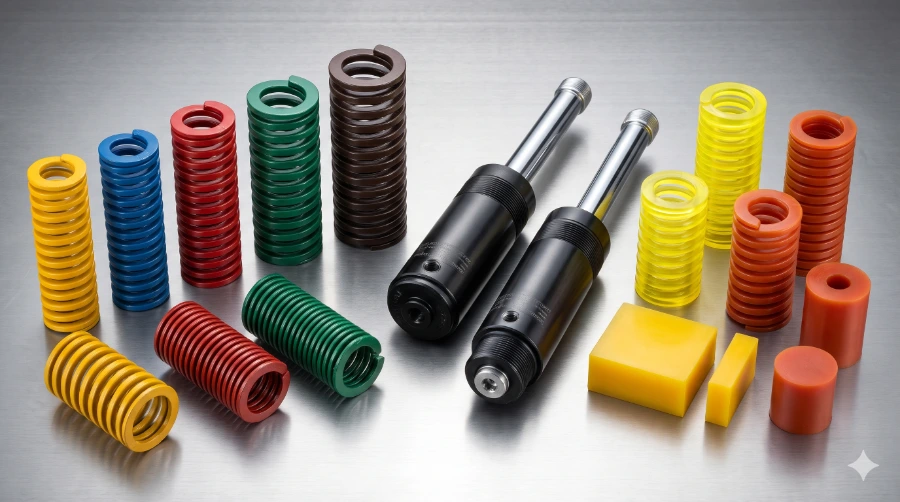
- Lò xo khuôn dập chuyên dụng: Sử dụng thép thanh có tiết diện chữ nhật dẹt để chịu tải trọng cực lớn trong không gian lắp đặt hẹp.
- Màu vàng (Yellow): Tải trọng siêu nhẹ.
- Màu xanh lam (Blue): Tải trọng nhẹ.
- Màu đỏ (Red): Tải trọng trung bình.
- Màu xanh lá (Green): Tải trọng nặng.
- Màu nâu (Brown): Tải trọng cực nặng.
- Xylanh khí Nitơ nén:
- Chứa khí N2 áp suất cao bên trong thân xylanh khép kín.
- Xylanh khí nén cung cấp lực kẹp ban đầu cực lớn ngay từ điểm chạm đầu tiên của hành trình.
- Triệt tiêu hiện tượng sụt giảm lực thường thấy ở lò xo cơ học.
- Đệm cao su Polyurethane (PU / Urethane Spring):
- Dùng để giảm chấn xung động, chống giật cơ học và giảm tiếng ồn khi gạt bóc phôi.
Nhóm linh kiện định vị và thoát phôi
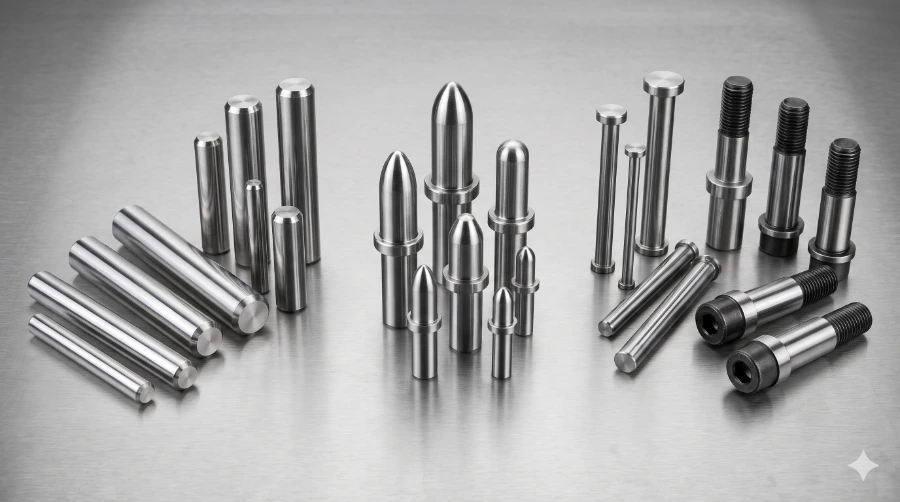
- Chốt định vị (Dowel Pin):
- Chốt thép hình trụ tôi cứng, dung sai m6.
- Dùng để định vị chính xác vị trí tương đối giữa các tấm khuôn trước khi siết bulông cố định.
- Chốt chặn & Chốt dẫn hướng dải phôi (Pilot Pins):
- Đầu chốt vát hình đầu đạn hoặc nón tròn.
- Có nhiệm vụ cân chỉnh bước tiến chính xác ở từng trạm của khuôn dập liên hoàn.
- Thanh đội / Chốt đẩy (Ejector Pins / Stripper Bolts):
- Chốt truyền lực từ lò xo hoặc thanh gạt để đẩy chi tiết sau khi dập xong ra khỏi bề mặt lòng cối.
Nhóm linh kiện gá đặt khuôn lên máy dập
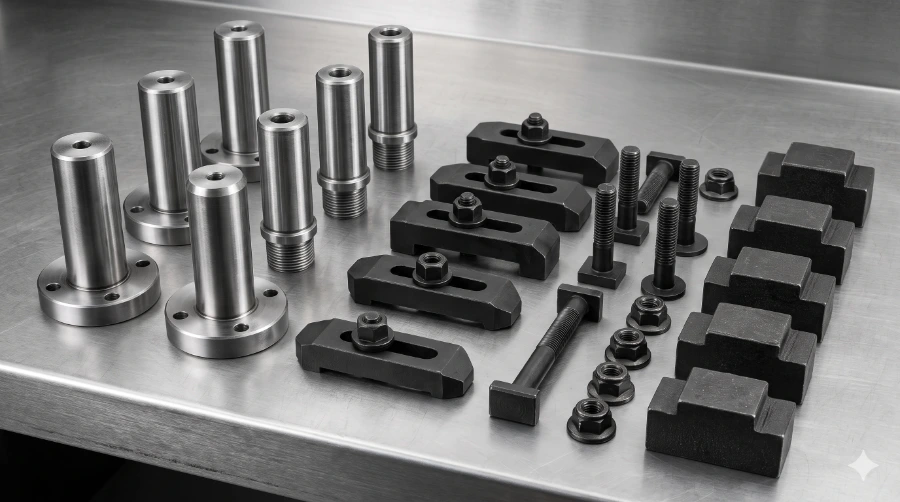
- Chuôi khuôn (Die Shank):
- Trụ thép bắt chặt vào tấm đế trên của khuôn.
- Dùng để cắm vào lỗ gá trên đầu trượt máy dập để định tâm lực ép.
- Bulông rãnh chữ T & Đòn kẹp khuôn (Clamps & T-bolts):
- Phụ kiện khóa cứng tấm đế khuôn dưới vào bàn máy dập.
- Ngăn chặn rung lắc hay xê dịch trong quá trình dập tải lớn.
Bảng tra độ cứng cho từng linh kiện
Bảng tra cứu độ cứng nhiệt luyện tiêu chuẩn cho từng chi tiết/linh kiện trong bộ khuôn dập cơ khí:
| Tên linh kiện | Vật liệu | Độ cứng (HRC) |
| Chày đột | SKD11, SKH-51, HAP40, Hợp kim Carbide | 58 – 62 HRC |
| Cối dập | SKD11, SKD61, SKH-51, Carbide | 60 – 63 HRC |
| Khối chèn tạo hình / Uốn / Vuốt | SKD11, CR12MOV, DC53 | 56 – 60 HRC |
| Tấm gá chày | S50C, S55C, 40Cr, SKS3 | 28 – 35 HRC |
| Tấm đệm chày | SKD11, S50C tôi cải thiện, SKS3 | 50 – 56 HRC |
| Tấm chặn / Thoát phôi | S50C, 40Cr, SKD11 | 50 – 55 HRC |
| Đế khuôn trên / Đế khuôn dưới | Thép đúc, S50C, SS400, C45 | 180 – 240 HB |
| Trụ dẫn hướng | SUJ2, 20Cr, GCr15 | 58 – 62 HRC |
| Bạc dẫn hướng | SUJ2, Đồng thanh thiếc pha chì, Đồng thau tự bôi trơn | 58 – 62 HRC |
| Chốt định vị | SUJ2, SKS3, SKD11 | 55 – 60 HRC |
| Chốt đẩy phôi | SKD61, 65Mn | Thân: 38 – 45 HRC Đầu: 55 – 60 HRC |
| Lò xo khuôn | Thép lò xo hợp kim Si-Cr | 46 – 52 HRC |
Kinh nghiệm mua linh kiện khuôn dập chuẩn
Để mua được linh kiện khuôn dập đạt chuẩn kỹ thuật, tối ưu chi phí, bạn nên bám sát các kinh nghiệm thực chiến sau:
- Chuẩn hóa tiêu chuẩn kích thước và hệ quy chiếu
- Tuyệt đối không trộn lẫn các hệ tiêu chuẩn: Thị trường linh kiện khuôn dập tại Việt Nam chủ yếu theo 2 hệ:
- Hệ JIS (Nhật Bản): Phổ biến nhất (chuẩn Misumi, Punch, Sankyo Oilless).
- Hệ DIN / ISO (Châu Âu) hoặc Inch (Mỹ): Thường gặp ở khuôn của các dự án FDI Đức, Mỹ (Dayton, Fibro, Danly).
- Quy tắc mã hóa linh kiện:
- Luôn ghi đúng mã quy cách theo catalogue chuẩn.
- Tránh đặt hàng bằng mô tả miệng vì dễ sai kích thước góc vát, bán kính bo,…
- Chọn đúng mác thép theo độ cứng
- Chày đột, cối cắt (Punches & Dies):
- Dập tôn mềm, SPCC, nhôm, đồng, dập mỏng (< 1.5mm): Ưu tiên thép hợp kim SKD11 (Cr12MoV) tôi đạt 58–60 HRC để tối ưu giá thành.
- Dập Inox, tôn cứng cán nguội dày, mép dập hẹp/mũi chày nhỏ: Chọn thép gió SKH-51 đạt 61–64 HRC hoặc DC53 để chống mẻ cạnh.
- Dập năng suất cực cao: Chọn hợp kim cứng Carbide hoặc thép luyện kim bột.
- Tấm đệm chày (Backing Plate):
- Phải đảm bảo thép đã qua nhiệt luyện đạt tối thiểu 52–56 HRC.
- Kinh nghiệm chọn hệ thống dẫn hướng
- Chọn loại dẫn hướng theo tốc độ dập:
- Tốc độ 80–120 nhịp/phút: Dùng Bạc trượt bằng đồng thanh tự bôi trơn hoặc bạc thép tôi cứng.
- Tốc độ 150–400 nhịp/phút: Bắt buộc dùng Cụm dẫn hướng bi lồng bi nhôm/đồng.
- Kiểm tra độ cứng và lớp thấm:
- Trụ dẫn hướng chuẩn thường làm từ thép ổ bi SUJ2 hoặc thép thấm cacbon 20Cr.
- Độ cứng bề mặt phải đạt 58–62 HRC.
- Mài bóng tinh gương (Ra ~0.2um).
- Nếu lớp thấm quá mỏng, chỉ sau một thời gian chạy trụ sẽ bị xước dọc và kẹt khuôn.
- Lưu ý khi mua lò xo khuôn dập
- Nhận diện đúng tải trọng qua màu sắc (Chuẩn JIS):
- Vàng (Extra Light Load): Tải siêu nhẹ.
- Xanh dương (Blue – Light Load): Tải nhẹ.
- Đỏ (Red – Medium Load): Tải trung bình (loại dùng nhiều nhất cho tấm gạt phôi Stripper).
- Xanh lá (Green – Heavy Load): Tải nặng.
- Nâu (Brown – Extra Heavy Load): Tải siêu nặng.
- Quy tắc hành trình nén:
- Không để lò xo nén vượt quá 30% – 35% chiều dài tự do đối với lò xo đỏ.
- Không quá 24% đối với lò xo xanh lá.
- Khuôn cần lực giữ lớn hoặc không gian chật hẹp:
- Nên chuyển sang dùng Lò xo khí Nitơ chính hãng như Kaller, Dadco, Bordignon.
Việc lựa chọn linh kiện khuôn dập đạt chuẩn là yếu tố sống còn quyết định trực tiếp đến độ bền của bộ khuôn, chất lượng bề mặt sản phẩm đột dập và tiến độ vận hành liên tục của toàn bộ dây chuyền sản xuất. VNTECH cam kết mang đến cho quý khách hàng danh mục linh kiện, phụ kiện khuôn dập và vật tư cơ khí chính xác chất lượng cao, đầy đủ chứng nhận nguồn gốc xuất xứ (CO/CQ) và báo giá cạnh tranh nhất.
Liên hệ ngay với VNTECH để được tư vấn kỹ thuật chuyên sâu và đưa ra phương án tối ưu nhất cho từng kết cấu khuôn dập của xưởng.
VNTECH - Đơn vị cung cấp máy móc gia công cơ khí chính hãng, uy tín, đa dạng về chủng loại, đáp ứng mọi nhu cầu sản xuất. Để được tư vấn chi tiết và nhận báo giá tốt nhất, quý khách vui lòng liên hệ theo thông tin bên dưới.
________________
THÔNG TIN LIÊN HỆ
- Địa chỉ văn phòng:
- Địa chỉ Hà Nội: NO-05A23, Khu/Ngõ 1 Nguyễn Khắc Viện, Khu tái định cư Giang Biên, Việt Hưng, Hà Nội
- Chi Nhánh Đà Nẵng: 20 Nguyễn Sinh Sắc, Hoà Khánh, Đà Nẵng
- Chi Nhánh HCM: 51-55 Đường N2, Khu Phố Thống Nhất 1, Dĩ An, Hồ Chí Minh
- SĐT: 0984.537.333
- Email: sale@vntechcnc.vn
- Facebook: https://www.facebook.com/vntechcnc
- Website: https://thietbivntech.vn